English
Novità
Casa / Novità / Novità del settore / Guida agli economizzatori brasati a base di nichel: tipologie, struttura e selezione
A economizzatore saldobrasato a base nichel i s un'unità di scambio termico dei fumi in cui i giunti aletta-tubo e tubo-collettore di un tubo di calore o di un fascio tubiero alettato sono formati utilizzando metallo d'apporto per brasatura a base di nichel invece della convenzionale saldatura per fusione o espansione meccanica del tubo. Questo metodo di giunzione produce un legame metallurgico continuo e privo di vuoti che è generalmente più resistente alla corrosione del punto di rugiada dell'acido solforico e alla deposizione di bisolfato di ammonio presenti nei flussi di gas di scarico chimici del carbone, metallurgici, di produzione di energia e di ammoniaca sintetica, che è il motivo principale per cui gli impianti scelgono questo design quando recuperano il calore di scarto a temperatura medio-bassa da gas acido o ad alta umidità. Le sezioni seguenti spiegano come viene classificata questa apparecchiatura, come è costruita, dove viene applicata, come si confronta con i design convenzionali a tubi alettati e di quali cure di routine ha generalmente bisogno, con diversi grafici e un diagramma strutturale inclusi per rendere i confronti più facili da leggere a colpo d'occhio.
Un economizzatore, nel contesto generale delle caldaie e dei forni industriali, è uno scambiatore di calore posizionato nel percorso dei fumi di coda che recupera l'energia termica residua prima che il gas venga scaricato, tipicamente utilizzandola per preriscaldare l'acqua di alimentazione, l'acqua di processo o l'aria di combustione. Questo calore recuperato riduce l’apporto di combustibile necessario per raggiungere la stessa temperatura di processo, motivo per cui le apparecchiature per il recupero del calore di scarto hanno attirato costante attenzione da parte degli impianti che operano secondo aspettative di efficienza energetica industriale più rigorose. Un economizzatore brasato a base di nichel è un approccio costruttivo specifico all'interno di questa categoria di apparecchiature, costruito attorno a tubi di acciaio alettati o elementi di tubi di calore i cui giunti critici sono legati attraverso un processo di brasatura controllato a base di nichel anziché saldatura ad arco o espansione a rulli.
La caratteristica distintiva di questo design è la qualità dei giunti. In un giunto saldato o espanso, spazi microscopici o zone influenzate dal calore possono diventare punti di partenza per la corrosione interstiziale una volta che i gas di scarico si raffreddano al di sotto del punto di rugiada acido e inizia a formarsi condensa. La brasatura con un metallo d'apporto a base di nichel riempie queste interfacce in modo più completo, il che tende a ridurre il numero di siti di inizio corrosione lungo la base dell'aletta e le connessioni del collettore. Questa è la proposta di valore fondamentale dell’economizzatore brasato a base di nichel: mira alla modalità di guasto specifica, la corrosione del punto di rugiada sui giunti aletta-tubo, che limita la durata di servizio di molti economizzatori convenzionali a bassa temperatura. Gli impianti che trattano gas di scarico chimici del carbone, scarichi di forni metallurgici, gas di processo dell'ammoniaca sintetica e gas di coda di caldaie a carbone sono tra gli utenti tipici di queste apparecchiature perché questi flussi di gas trasportano comunemente composti di zolfo, cloruri o un elevato contenuto di umidità.
Vale la pena notare che un economizzatore saldobrasato a base di nichel non è un singolo prodotto fisso ma un metodo di costruzione che può essere applicato a diversi formati strutturali, di cui parleremo nella sezione successiva. Comprendere le differenze di tipologia aiuta quando si confrontano i preventivi di un produttore di economizzatori brasati a base di nichel o si valutano le proposte di un fornitore di apparecchiature per il recupero del calore di scarico dei gas di combustione, poiché il termine da solo non specifica la disposizione dei tubi, la geometria delle alette o la configurazione del fascio.
Punto chiave: il processo di brasatura a base di nichel è principalmente una strategia di resistenza alla corrosione e integrità dei giunti, applicata a tubi di calore o economizzatori a tubi alettati che operano in condizioni di gas di scarico in cui la condensa del punto di rugiada è una preoccupazione ricorrente.
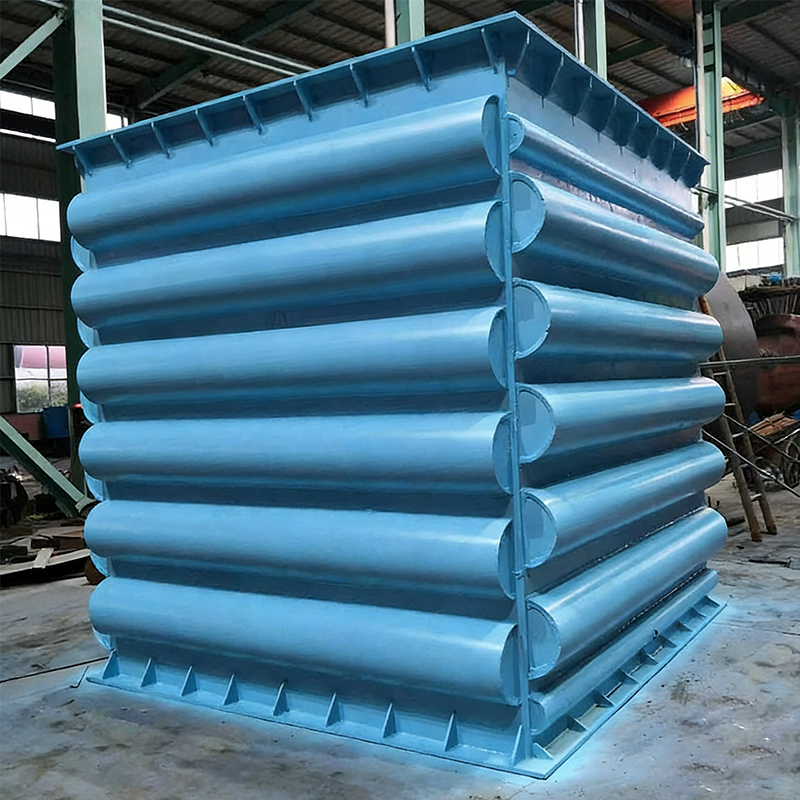
Gli economizzatori saldobrasati a base nichel sono generalmente prodotti in quattro formati strutturali, ciascuno adatto a una diversa condizione dei fumi. La scelta tra loro dipende principalmente dal carico di polvere, dallo spazio disponibile e da quanto la temperatura operativa si avvicina al punto di rugiada acido. A un impianto che acquista da un fornitore di economizzatore brasato a base di nichel verranno solitamente chieste informazioni su queste variabili prima che venga proposta una configurazione, poiché una mancata corrispondenza tra le condizioni del gas e il formato del tubo è una causa comune di incrostazione o corrosione prematura. La tabella seguente riassume i quattro formati insieme alle loro caratteristiche strutturali e alle tipiche condizioni applicative.
Tipo di tubo di calore
Elementi sigillati a tubi di calore con sezioni evaporatore e condensatore brasate; nessuna miscelazione diretta tra i fluidi lato fumi e lato acqua. Tipo con tubo alettato a spirale
Alette avvolte e brasate sulla superficie esterna del tubo per aumentare l'area di trasferimento del calore lato gas con un ingombro compatto. Tipo di tubo nudo (leggero).
Superficie liscia del tubo senza alette, scelta per gas di scarico con forte carico di polvere o cenere dove la spaziatura delle alette si sporcherebbe rapidamente. Tipo modulare con montaggio su skid
Sezioni a fascio preassemblate montate su un telaio comune per un'installazione in loco più rapida nei progetti di retrofit.
| Digitare | Caratteristica strutturale | Condizione tipica dei gas di combustione | Caratteristica chiave |
|---|---|---|---|
| Tipo di tubo di calore | Tubi del fluido di lavoro sigillati con giunti evaporatore/condensatore brasati | Polvere moderata, processo sensibile all'umidità | Nessun flusso incrociato tra i circuiti gas e acqua |
| Tipo con tubo alettato a spirale | Alette a spirale o seghettate brasate sulla superficie del tubo | Polvere da bassa a moderata, disposizione con spazio limitato | Maggiore superficie lato gas per unità di lunghezza |
| Tipo a tubo nudo (leggero). | Superficie liscia del tubo esterno, giunti della testata brasati | Gas contenente molta polvere o cenere | Minore tendenza alla formazione di incrostazioni tra le file di tubi |
| Tipo modulare montato su skid | Fasci brasati preassemblati su telaio comune | Progetti di retrofit con tempi di installazione limitati | Riduzione dei lavori di assemblaggio in loco |
Al di là del formato strutturale, il materiale del giunto stesso è una variabile importante nel più ampio mercato degli economizzatori ed è utile vedere come i giunti brasati a base di nichel si confrontano con altri trattamenti comuni dei tubi prima di esaminare le sezioni rimanenti. La tabella seguente affianca quattro approcci comuni ai giunti tubolari su una scala generale di resistenza alla corrosione. Questa scala è un confronto ingegneristico illustrativo piuttosto che il risultato di un test di laboratorio, inteso a mostrare il posizionamento relativo piuttosto che valori numerici precisi. Il tubo nudo in acciaio al carbonio è incluso come riferimento di base poiché non ha alcuna protezione aggiuntiva dalla corrosione in corrispondenza del giunto. L'acciaio al carbonio verniciato o rivestito aggiunge una barriera superficiale ma questa barriera può essere danneggiata localmente durante il funzionamento. Il tubo in lega standard migliora la resistenza del materiale di base senza necessariamente modificare la qualità del giunto, mentre il tubo brasato a base di nichel si rivolge al giunto stesso, che spesso è il primo punto di guasto in un economizzatore a bassa temperatura.
Leggendo questo grafico dall'alto verso il basso, ogni barra rappresenta un cambiamento radicale nel modo in cui il giunto o la superficie resiste alla corrosione del punto di rugiada piuttosto che un cambiamento nel solo materiale del tubo di base. La barra nuda in acciaio al carbonio si trova più in basso perché non ha protezione supplementare nel giunto tra aletta e tubo o nel collettore, quindi l'eventuale condensa che si forma entrerà direttamente in contatto con l'acciaio non protetto. La barra di acciaio verniciata o rivestita migliora rispetto a questo livello di base, ma i rivestimenti sono soggetti a danni localizzati dovuti a cicli termici, erosione della polvere o operazioni di soffiaggio della fuliggine, che possono riaprire punti non protetti nel tempo. Il tubo in lega standard offre ancora una volta prestazioni migliori perché il materiale sfuso stesso presenta una maggiore resistenza intrinseca, sebbene l'area del giunto possa comunque comportarsi in modo diverso dal tubo principale se viene saldata o espansa anziché brasata. Il tubo brasato a base di nichel si colloca in cima alla scala in questo confronto illustrativo perché il processo di brasatura mira specificamente all'interfaccia del giunto, chiudendo i piccoli spazi che altrimenti concentrerebbero l'attacco corrosivo. Questo modello è coerente con il motivo generale per cui gli economizzatori brasati a base di nichel sono specificati per gas di scarico acidi o ad alta umidità: il miglioramento si concentra esattamente dove i progetti convenzionali tendono per primi a fallire. Vale anche la pena notare che la resistenza alla corrosione è solo una variabile di progettazione tra le tante e la scelta di un'apparecchiatura completa dovrebbe valutarla insieme al carico di polvere, alla velocità del gas e allo spazio disponibile, tutti argomenti discussi nelle sezioni seguenti. I lettori che valutano la proposta di un produttore di economizzatori brasati a base di nichel possono utilizzare questa classifica generale come quadro di partenza, quindi richiedere i dati di qualificazione congiunta specifici rilevanti per la propria chimica dei gas di scarico. Poiché i valori indicati sono illustrativi e non valori certificati in laboratorio, dovrebbero essere trattati come una guida concettuale per confrontare gli approcci di progettazione piuttosto che come sostituti dei test di corrosione specifici del sito.
Punti chiave: la selezione del tipo e il trattamento del giunto sono decisioni separate e il processo di brasatura a base di nichel rafforza in modo specifico l'area del giunto che i modelli convenzionali saldati o espansi tendono a perdere per prima a causa della corrosione del punto di rugiada.
La maggior parte degli economizzatori brasati a base di nichel costruiti sul formato heat pipe funzionano come un sistema di trasferimento di calore chiuso e passivo. Ciascun elemento del tubo termico contiene una piccola quantità di fluido di lavoro sigillato all'interno di un tubo metallico sotto vuoto parziale. La sezione inferiore del tubo, chiamata evaporatore, si trova nel percorso dei fumi caldi, dove il fluido di lavoro assorbe calore e vaporizza. Il vapore poi viaggia verso la sezione superiore, chiamata condensatore, che si trova nel percorso dell'acqua o del fluido di processo, dove rilascia calore e si condensa nuovamente in liquido prima di ritornare all'evaporatore per gravità. Poiché i circuiti lato gas e lato acqua non si mescolano mai fisicamente all'interno di un economizzatore a tubi di calore, questa disposizione è generalmente considerata in grado di ridurre le conseguenze di un guasto di un singolo tubo rispetto a un progetto in cui gas e acqua condividono direttamente la stessa parete del tubo.
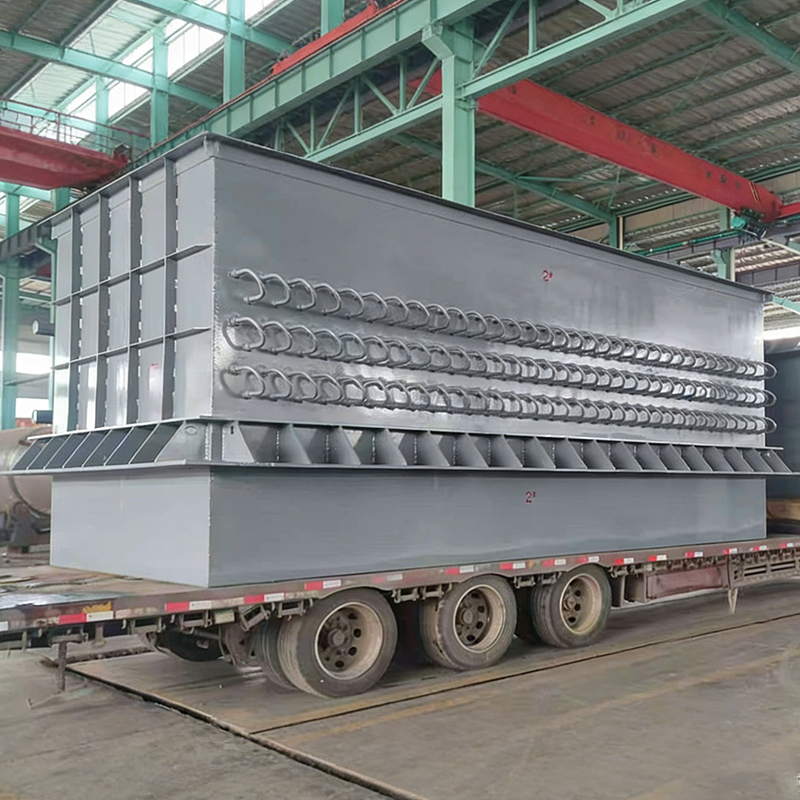
Il processo di brasatura a base di nichel viene applicato in diversi punti strutturali: dove le alette si attaccano al corpo del tubo, dove i singoli tubi si collegano al collettore del collettore e dove i deflettori di supporto entrano in contatto con il fascio tubiero. Un legame metallurgico su tutta la superficie in questi punti riduce la resistenza al contatto termico e rimuove le piccole fessure che altrimenti intrappolano condensa e polvere. Il diagramma seguente illustra la disposizione generale dell'involucro, del fascio tubiero, dei collettori e delle porte del gas presenti in una tipica unità economizzatore brasato a base di nichel.
In questa vista strutturale generale, l'involucro costituisce il guscio esterno che dirige i gas di scarico attraverso il fascio tubiero in un percorso controllato, entrando vicino alla parte superiore dell'unità ed uscendo dopo aver attraversato le superfici alettate o dei tubi nudi. Il fascio tubiero stesso, mostrato come una griglia di sezioni trasversali circolari all'interno della finestra sezionata, è il luogo in cui i giunti brasati a base di nichel svolgono la maggior parte del loro lavoro, poiché questa è la regione esposta al più ampio sbalzo di temperatura e al più alto rischio di formazione di condensa. I collettori di ingresso e uscita raccolgono e distribuiscono l'acqua o il fluido di processo sul lato opposto del tubo di calore o del tubo alettato rispetto ai gas di scarico e le connessioni brasate su questi giunti dei collettori vengono generalmente ispezionate durante la manutenzione programmata perché sopportano sia stress termico che, in molti progetti, un certo carico meccanico dovuto al peso del fascio tubiero. Il telaio di supporto sotto l'involucro sostiene il peso assemblato dell'unità e ne consente il posizionamento all'interno del condotto esistente o del percorso dei fumi senza richiedere importanti rifacimenti strutturali della struttura in acciaio circostante. Rispetto a un economizzatore costruito con sezioni di tubi saldate separatamente, un fascio brasato a base di nichel può generalmente essere preassemblato e sottoposto a controlli di qualità come unità completa prima dell'installazione, il che tende a ridurre la quantità di lavoro di giunzione sul campo richiesto in loco. Questo approccio strutturale è uno dei motivi per cui un produttore di apparecchiature per il recupero del calore di scarico dei gas di combustione con sviluppo interno di tubi di calore, brasatura a base di nichel e capacità di fabbricazione di recipienti a pressione può offrire un controllo di qualità più coerente sull'intero pacchetto anziché fare affidamento su più fasi di giunzione subappaltate.
Punto chiave: i giunti brasati a base di nichel sono concentrati sulle connessioni aletta-tubo e collettore, che è esattamente il punto in cui un fascio di economizzatore convenzionale è maggiormente esposto alla condensa del punto di rugiada e allo stress del ciclo termico.
Un economizzatore brasato a base di nichel raramente è costituito da un'unica fase di scambio termico; è più comunemente organizzato come una serie di stadi che i fumi attraversano in sequenza, con la temperatura del gas che diminuisce progressivamente in ciascuno stadio. Comprendere questo profilo di temperatura graduale è utile per selezionare dove posizionare all'interno del percorso complessivo del gas una sezione resistente alla corrosione a bassa temperatura, come un fascio brasato a base di nichel. In generale, le fasi precedenti gestiscono temperature del gas più elevate dove il rischio di corrosione è inferiore, mentre le fasi finali si avvicinano al punto di rugiada acido, che è esattamente il punto in cui i giunti brasati a base di nichel offrono i maggiori vantaggi. Il grafico seguente presenta una curva illustrativa della temperatura a più stadi, passando dall'ingresso dei fumi attraverso tre stadi intermedi fino all'uscita finale. I valori mostrati rappresentano un modello tecnico tipico piuttosto che dati misurati da un'installazione specifica e le cifre effettive variano in base al tipo di carburante, al rapporto di aria in eccesso e all'attrezzatura a monte.
La curva sopra mostra la temperatura dei gas di scarico che scende da una condizione di ingresso di circa 350 gradi Celsius fino a una condizione di uscita di circa 120 gradi Celsius attraverso quattro fasi di scambio di calore. Il calo più marcato si verifica tra l'ingresso e il primo stadio, il che riflette il fatto che la differenza di temperatura tra gas e acqua è maggiore in questo punto, determinando la velocità di trasferimento del calore più elevata. Man mano che il gas prosegue attraverso le fasi 2 e 3, la differenza di temperatura si riduce e la velocità di assorbimento del calore per fase diminuisce, il che è una caratteristica normale dello scambio di calore a flusso controcorrente o incrociato piuttosto che un segno di prestazioni inferiori dell'apparecchiatura. Quando il gas si avvicina all'uscita, è generalmente entro l'intervallo del punto di rugiada acido per i combustibili contenenti zolfo, che è la zona operativa in cui i giunti brasati a base di nichel sono più comunemente specificati perché è più probabile che si formi condensa in questa fase. Posizionare un fascio brasato a base di nichel specificatamente nelle fasi finali a temperatura più bassa è una strategia di progettazione comune, poiché le prime fasi a temperatura più elevata possono spesso utilizzare metodi di giunzione dei tubi più convenzionali senza la stessa esposizione alla corrosione. Questo approccio graduale presenta anche un vantaggio pratico per la pianificazione della manutenzione: poiché il rischio di corrosione si concentra nella fase più fredda, i programmi di ispezione e pulizia possono essere indirizzati verso quella sezione anziché trattare l'intero gruppo in modo identico. Gli ingegneri che esaminano una proposta di un produttore di economizzatori brasati a base di nichel spesso chiedono specificamente come sono distribuite le sezioni brasate tra le fasi, poiché ciò influisce sia sulla strategia di protezione dalla corrosione che sulla disposizione complessiva dell'apparecchiatura. È inoltre utile notare che i valori esatti della temperatura per qualsiasi impianto specifico dipendono dal contenuto di zolfo del combustibile, dall'umidità dei gas di scarico e dalla temperatura dell'acqua o del fluido di processo sull'altro lato del fascio, pertanto la curva mostrata qui deve essere letta come una forma generale piuttosto che come una specifica fissa.
Punti chiave: la velocità di trasferimento del calore è massima dove la differenza di temperatura gas-acqua è maggiore, mentre il rischio di corrosione è massimo nella fase più fredda vicino all'uscita, motivo per cui le sezioni brasate a base di nichel sono comunemente concentrate verso lo stadio finale di un economizzatore multistadio.
Gli economizzatori brasati a base di nichel vengono applicati a una vasta gamma di fonti di gas di scarico industriali e la corretta configurazione dipende dall'adattamento dell'apparecchiatura alle condizioni specifiche del gas in ciascun sito. La tabella seguente illustra gli scenari applicativi comuni insieme ai fattori di selezione che tipicamente guidano la progettazione di una determinata unità, presentati fianco a fianco in modo che i due elenchi possano essere letti insieme.
Scenari applicativi tipici
| Fattori chiave di selezione
|
Ciascuno scenario applicativo tende ad attribuire un peso diverso ai fattori di selezione sopra elencati. Il gas di coda delle caldaie a carbone, ad esempio, spesso trasporta un carico di polvere moderato e un contenuto di zolfo direttamente legato alla fonte di carbone, quindi il margine del punto di rugiada e la capacità di gestione delle polveri sono solitamente le considerazioni principali. I gas di scarico chimici del carbone possono variare ampiamente tra i processi, a volte trasportando una maggiore umidità o contaminanti chimici, il che aumenta l'importanza della resistenza alla corrosione dei giunti in particolare, rendendo la costruzione brasata a base di nichel una soluzione comune. I gas di scarico dei forni metallurgici spesso funzionano con un carico di polvere più elevato con particolato più grossolano, motivo per cui per questo scenario vengono selezionati più spesso formati a tubo nudo o con spaziatura delle alette più ampia piuttosto che con alette a spirale ravvicinate che si sporcherebbero rapidamente. Il recupero del calore del gas del processo di ammoniaca sintetica tende a dare la priorità a un funzionamento coerente a lungo termine, data la natura continua della produzione di ammoniaca, quindi l’affidabilità congiunta e l’accesso alle ispezioni hanno un peso importante durante la selezione. Le caldaie ausiliarie per la produzione di energia, al confronto, hanno spesso condizioni del gas più standardizzate, consentendo alla selezione di concentrarsi maggiormente sui vincoli di spazio e sull’integrazione con le condutture esistenti. In pratica, la maggior parte delle decisioni di selezione si riducono al bilanciamento del margine del punto di rugiada rispetto al carico di polvere, poiché questi due fattori spingono il progetto verso diverse configurazioni di alette. Un fornitore di economizzatore brasato a base di nichel richiederà in genere i dati di analisi dei gas di scarico, la concentrazione di polvere prevista e la temperatura di uscita dell'acqua target prima di proporre un formato di tubo e una disposizione delle alette specifici, poiché questi input determinano direttamente se un tubo di calore, un tubo con alette a spirale, un tubo nudo o una configurazione modulare è il punto di partenza migliore.
Punto chiave: adattare il formato del tubo e la configurazione delle alette al carico di polvere specifico e al margine del punto di rugiada dell'applicazione è generalmente più importante per le prestazioni a lungo termine rispetto al solo processo di brasatura.
La tabella seguente mette a confronto un economizzatore brasato a base di nichel con un economizzatore convenzionale a tubo alettato saldato o espanso meccanicamente in diverse dimensioni pratiche. Questi confronti riflettono le caratteristiche tecniche generali associate a ciascun metodo di giunzione piuttosto che i risultati di uno specifico programma di test e le prestazioni effettive in qualsiasi installazione dipendono dalla chimica del gas, dal ciclo operativo e dalle pratiche di manutenzione.
| Dimensione | Economizzatore brasato a base di nichel | Economizzatore convenzionale saldato/espanso |
|---|---|---|
| Metodo di formazione congiunta | Legame metallurgico su tutta la superficie tramite brasatura | Saldatura per fusione o adattamento ad espansione meccanica |
| Resistenza alla corrosione vicino al punto di rugiada | Generalmente più alto a causa della riduzione degli spazi articolari | Più esposti alla corrosione interstiziale in corrispondenza dei giunti |
| Resistenza al contatto termico | Inferiore, a causa del continuo contatto articolare | Può essere più alto laddove l'adattamento dell'espansione si allenta nel tempo |
| Idoneità per fumi ad alto contenuto di zolfo | Comunemente specificato per questa condizione | Spesso richiede misure protettive aggiuntive |
| Focus tipico della manutenzione | Ispezione periodica dei giunti brasati e delle incrostazioni | Ispezione dei cordoni di saldatura e dell'integrità dell'adattamento di espansione |
Per rendere questo confronto più facile da leggere nel suo insieme piuttosto che riga per riga, il grafico radar sottostante traccia entrambi gli approcci costruttivi in cinque dimensioni sulla stessa scala illustrativa da 0 a 10: resistenza alla corrosione, integrità del giunto, efficienza del contatto termico, ingombro compatto e durata tipica dell'intervallo di manutenzione. La forma blu rappresenta l'economizzatore brasato a base di nichel, mentre la forma marrone rappresenta l'economizzatore convenzionale con tubi alettati saldati o espansi. Questi valori riflettono ancora una volta il posizionamento tecnico generale piuttosto che un rapporto di test specifico e hanno lo scopo di aiutare a visualizzare dove i due approcci divergono maggiormente e dove sono più vicini.
Il grafico radar rende evidente a colpo d'occhio che i due approcci costruttivi divergono maggiormente sulla resistenza alla corrosione e sull'integrità del giunto, che sono le due dimensioni più direttamente legate al modo in cui è formato il giunto stesso. La forma brasata a base di nichel si estende ulteriormente verso l'esterno su questi due assi perché il processo di brasatura è specificamente mirato a chiudere i piccoli spazi e le fessure che un giunto saldato o espanso può trattenere. Anche per quanto riguarda l'efficienza del contatto termico, la costruzione brasata presenta un vantaggio, poiché un legame metallurgico continuo trasferisce generalmente il calore in modo più uniforme rispetto a un accoppiamento meccanico che può allentarsi leggermente con i cicli termici durante ripetute operazioni di avvio-arresto. La dimensione compatta, al contrario, mostra che le due forme si sovrappongono strettamente, il che riflette il fatto che la dimensione complessiva dell'unità è determinata principalmente dalla disposizione dei tubi, dalla spaziatura delle alette e dalla velocità del gas piuttosto che dal metodo di giunzione stesso; un'unità brasata a base di nichel non è intrinsecamente più compatta di un modello convenzionale costruito con la stessa disposizione dei tubi. La lunghezza dell'intervallo di manutenzione mostra un vantaggio moderato per la costruzione brasata, che è generalmente attribuito a un minor numero di punti di guasto legati ai giunti che richiedono attenzione, sebbene sia comunque necessaria una pulizia ordinaria da fuliggine e polvere su entrambi i progetti, indipendentemente dal metodo di giunzione. Leggendo insieme le due dimensioni, l’implicazione pratica è che un economizzatore brasato a base di nichel è meglio inteso come un miglioramento della corrosione e dell’affidabilità del giunto stratificato su un tubo di calore o su un design a tubo alettato, piuttosto che una modifica alla geometria fondamentale del trasferimento di calore. Si tratta di un quadro utile quando si confrontano i preventivi, poiché un acquirente dovrebbe confermare che il tipo di alette, la spaziatura dei tubi e la velocità del gas siano adeguatamente abbinati alle condizioni dei gas di scarico oltre a confermare che vengono utilizzati giunti brasati, poiché queste due decisioni riguardano aspetti diversi delle prestazioni a lungo termine. Gli impianti che hanno già sperimentato guasti dovuti alla corrosione della base delle alette su un economizzatore convenzionale a bassa temperatura sono spesso quelli più interessati a questo confronto, poiché isola il miglioramento specifico che il processo di brasatura intende fornire.
Punto chiave: la più grande differenza misurabile tra i due approcci costruttivi è concentrata nella resistenza alla corrosione e nell'integrità del giunto, mentre l'impronta complessiva dell'unità dipende più dalla disposizione di tubi e alette che dal metodo di giunzione stesso.
Non tutte le parti dell'intervallo di temperatura dei gas di scarico offrono lo stesso potenziale pratico di recupero del calore e ciò influisce sul modo in cui un economizzatore brasato a base di nichel viene dimensionato e posizionato all'interno del percorso del gas. Bande di temperatura più elevate generalmente consentono di recuperare più calore per unità di superficie di scambio termico, poiché la differenza di temperatura che determina il trasferimento di calore è maggiore. Le fasce di temperatura più basse, in particolare quelle che si avvicinano al punto di rugiada acido, trasportano ancora calore recuperabile, ma per estrarlo sono necessari materiali e giunti in grado di tollerare l'esposizione alla condensa, che è proprio il ruolo svolto dal processo di brasatura a base di nichel. Il grafico a colonne riportato di seguito presenta un indice di recupero relativo illustrativo in quattro fasce di temperatura, inteso a mostrare il modello tecnico generale piuttosto che una cifra di produzione misurata da un impianto specifico.
La colonna più alta in questo grafico corrisponde alla fascia di temperatura più alta, riflettendo il principio generale secondo cui una maggiore differenza di temperatura tra gas e acqua determina un tasso più elevato di trasferimento di calore per una data area superficiale. Man mano che le bande scendono verso le zone medie e vicine al punto di rugiada, l'indice di recupero relativo diminuisce, il che rispecchia la contrazione della differenza di temperatura discussa nella sezione precedente sulle prestazioni termiche. La colonna più corta, che rappresenta la zona più vicina al punto di rugiada acida, mostra ancora un potenziale di recupero diverso da zero, che è un punto importante: il recupero di calore non si ferma semplicemente perché il gas si avvicina al punto di rugiada, ma diventa più dipendente dalla capacità dell'apparecchiatura di tollerare la condensa che può formarsi in questa fascia. Questo è l'intervallo di temperature in cui è più probabile che un economizzatore convenzionale in acciaio al carbonio senza protezione del giunto subisca una corrosione accelerata, ed è anche l'intervallo in cui un economizzatore brasato a base di nichel è più comunemente giustificato per motivi tecnici. In termini pratici, ciò significa che la convenienza economica per estendere un fascio di economizzatore più in profondità nella zona vicina al punto di rugiada dipende fortemente dal fatto che il calore recuperabile aggiuntivo in quella fascia valga la costruzione resistente alla corrosione necessaria per accedervi. Alcuni stabilimenti scelgono di dimensionare la sezione brasata a base di nichel in modo specifico per coprire questa fascia finale, utilizzando invece una costruzione più convenzionale per le bande a temperatura più elevata, che mantiene la costruzione resistente alla corrosione focalizzata dove offre i maggiori vantaggi rispetto alla complessità aggiunta. Il contenuto di umidità dei gas di scarico e il livello di zolfo del combustibile cambiano entrambi dove cade il punto di rugiada pratico, quindi il confine esatto della zona "vicino al punto di rugiada" differirà tra un flusso di gas del processo chimico del carbone e un flusso di gas di coda di una caldaia alimentata a carbone, anche se la forma generale della curva di recupero tende a mantenersi su entrambi. Gli ingegneri che dimensionano un sistema spesso collaborano con un fornitore di economizzatori brasati a base di nichel per identificare il margine effettivo del punto di rugiada per la loro composizione specifica di carburante e gas prima di definire quanto deve estendersi la sezione brasata all'interno della banda di bassa temperatura.
Punto chiave: il calore recuperabile diminuisce al diminuire della temperatura dei fumi, ma la fascia vicina al punto di rugiada conserva ancora un potenziale di recupero significativo, a condizione che le apparecchiature in quella zona siano costruite per tollerare l’esposizione alla condensa.
La manutenzione ordinaria di un economizzatore brasato a base di nichel segue generalmente le stesse ampie categorie di altre apparecchiature per il recupero del calore dei gas di combustione, con una certa attenzione aggiuntiva alle aree dei giunti brasati durante le ispezioni programmate. La soffiatura periodica della fuliggine o la pulizia meccanica aiutano a prevenire l'accumulo di cenere e polvere tra le alette o le file di tubi, che altrimenti potrebbero ridurre il trasferimento di calore lato gas e aumentare la resistenza alle correnti d'aria attraverso il fascio. Le porte di ispezione e le porte di accesso, mostrate nel diagramma strutturale all'inizio di questa guida, consentono ai tecnici di controllare visivamente le superfici dei tubi, le condizioni delle alette e le connessioni dei collettori senza smontare l'intera unità.
Anche le condizioni del lato acqua influiscono sulle prestazioni a lungo termine, poiché l’accumulo di calcare sul condensatore o sul lato acqua di un economizzatore a tubi di calore può ridurre il trasferimento di calore anche quando la superficie del lato gas rimane pulita. Il trattamento dell'acqua di alimentazione adeguato alla fonte idrica dell'impianto è generalmente raccomandato come pratica complementare insieme alla manutenzione lato gas, piuttosto che come attività separata e non correlata. Poiché i giunti brasati a base di nichel sono progettati per ridurre, anziché eliminare, il rischio di corrosione nell'interfaccia aletta-tubo, l'ispezione di routine rimane una parte rilevante del funzionamento a lungo termine anche con questa costruzione migliorata. Gli impianti che tengono un registro di manutenzione coerente che copre la frequenza di soffiaggio della fuliggine, i risultati delle ispezioni e qualsiasi cambiamento osservato nella resistenza alle correnti d'aria nel fascio tendono a identificare i problemi emergenti prima rispetto agli impianti che ispezionano solo quando un problema di prestazioni diventa evidente. Questo tipo di approccio preventivo è generalmente coerente con il modo in cui si prevede che le apparecchiature di scambio termico industriale di qualsiasi tipo di costruzione saranno gestite durante la loro vita operativa.
Punto chiave: i giunti brasati a base di nichel riducono il rischio di corrosione nell'interfaccia aletta-tubo, ma non eliminano la necessità di pulizia ordinaria dalla fuliggine, trattamento dell'acqua e ispezione periodica dei giunti.
La qualità di un economizzatore brasato a base di nichel dipende fortemente dal processo di produzione su cui si basa, poiché la qualità della brasatura, la gestione del materiale del tubo e la fabbricazione del recipiente a pressione interagiscono per determinare le prestazioni in servizio del fascio finito. Un produttore di apparecchiature per il recupero del calore di scarico dei gas di scarico che mantiene capacità interne nello sviluppo di tubi di calore, nella brasatura a base di nichel e nella fabbricazione di recipienti a pressione è generalmente in una posizione migliore per controllare la qualità in modo coerente durante l'intero ciclo di produzione, rispetto a un approccio che si basa su fasi separate in subappalto per ciascun processo.
Jiangsu Shineng Chemical Equipment Co., Ltd., fondata nel 2005, è un produttore di apparecchiature per il recupero del calore di scarico dei gas di scarico e una fabbrica di apparecchiature per processi chimici con sede in Cina che è specializzata nella ricerca, sviluppo e produzione di sistemi di recupero del calore di scarico dei gas di scarico e apparecchiature per processi chimici, compresa la costruzione di economizzatori brasati a base di nichel. Le capacità interne dell'azienda spaziano dallo sviluppo di tubi di calore, alla brasatura a base di nichel e alla fabbricazione di recipienti a pressione, che consentono a un fascio di passare dalla preparazione del tubo alla brasatura e all'assemblaggio finale all'interno di un processo di produzione coordinato anziché passare tra più fornitori esterni. I suoi prodotti vengono applicati nei settori della chimica del carbone, della metallurgia, della produzione di energia e dell'ammoniaca sintetica descritti in precedenza in questa guida e sono stati forniti anche ai mercati esteri, riflettendo l'ampia rilevanza settoriale della tecnologia degli economizzatori brasati a base di nichel in diverse condizioni di gas di scarico e basi industriali regionali.
Per gli impianti che valutano un ordine all'ingrosso di un economizzatore brasato a base di nichel o un'unità progettata su misura per una specifica condizione del gas, la collaborazione con uno stabilimento di apparecchiature per processi chimici che combina l'esperienza nella progettazione di tubi di calore con il know-how nella fabbricazione di recipienti a pressione può semplificare il coordinamento durante sia la fase di progettazione che quella di installazione, poiché le considerazioni strutturali, termiche e metallurgiche vengono gestite all'interno di un unico team tecnico anziché essere divise tra fornitori separati.
Punto chiave: le capacità interne coordinate per lo sviluppo di tubi di calore, la brasatura a base di nichel e la fabbricazione di recipienti a pressione supportano un controllo di qualità più coerente su un pacchetto di economizzatori completo.
Ti aiuteremo a procedere verso il successo.

Zona di agglomerazione industriale ad alta tecnologia di Maqiao North, città di Jingjiang, città di Taizhou, provincia di Jiangsu

+86-18752676699 / +86-13961025664
 Previous