English
Novità
Casa / Novità / Novità del settore / Perdita della valvola di sicurezza della caldaia: cause, diagnosi e soluzioni per gli impianti
Se la valvola di sicurezza della caldaia perde, trattala come un difetto sul limite della pressione, non come un problema di pulizia. La valvola è l'ultima barriera meccanica che si frappone tra un fusto pressurizzato e un evento di sovrapressione, e una valvola che fa passare il vapore in modo continuo ha già smesso di essere una barriera affidabile. Il pennacchio visibile è la fine di una catena di eventi che di solito iniziava settimane prima, quando il primo microscopico percorso di vapore si aprì tra il disco e la sede.
La conclusione pratica viene prima, perché determina tutto ciò che farai dopo. Non collegarlo, non imbavagliarlo, non cablare la leva e non lasciarlo isolato dietro una valvola di blocco a monte chiusa. Isolare solo il tempo necessario per pianificare un intervento adeguato, etichettarlo, registrare il sintomo e poi spostarsi direttamente su due binari paralleli: scoprire perché perde e confermare se la valvola può essere ricertificata o deve essere sostituita.
C’è una seconda conclusione che conta altrettanto. La maggior parte delle valvole di sicurezza che perdono sono vittime, non colpevoli. Perdono perché il margine di pressione impostato è troppo sottile, perché il tubo di aspirazione è sottodimensionato, perché la molla si è rilassata dopo anni a temperature elevate o perché sulla sede si sono accumulati calcare e polvere dal percorso dei fumi. Sostituire la valvola senza correggere tali condizioni e quella nuova perderà secondo lo stesso programma.
Questo articolo illustra il meccanismo di tenuta, le quattro diverse cose che i team dell'impianto chiamano "perdite", le cause principali classificate in base alla frequenza con cui compaiono nelle valvole aperte, una diagnosi sul campo passo dopo passo, la decisione di riparare o sostituire, la scelta di finiture e materiali per gas di scarico ad alta temperatura e polvere elevata, errori di installazione, pianificazione delle ispezioni e domande di approvvigionamento che impediscono che il problema venga progettato nella successiva caldaia a calore di scarto.
Una valvola di sicurezza a molla mantiene la pressione con un'area di contatto sorprendentemente piccola. Il disco appoggia sulla sede mediante una stretta fascia di contatto metallo-metallo lappata, caricata da una molla la cui forza è stata calibrata per aprirsi ad una determinata pressione. Tutto ciò che sta a monte di tale fascia di contatto, e tutto ciò che mantiene il disco allineato su di essa, appartiene alla catena di tenuta. Una perdita si verifica quando un singolo anello della catena va alla deriva.
La catena ha cinque maglie. Il primo è la coppia disco-sede, che provvede alla tenuta vera e propria. Il secondo è la guida e lo stelo, che mantengono il disco concentrico rispetto alla sede in modo che il carico sia distribuito uniformemente. La terza è la molla, che definisce la pressione impostata e deve rimanere entro i limiti di tolleranza per migliaia di cicli termici. Il quarto è il coperchio e, ove previsto, il soffietto, che isolano la molla dal processo e gestiscono la contropressione agendo sul disco. Il quinto è l'ugello e il corpo di ingresso, che devono fornire il flusso alla valvola senza un'eccessiva caduta di pressione.
In una caldaia o in una caldaia a recupero di calore, la catena di tenuta è continuamente sotto attacco. Il vapore a una temperatura compresa tra 250 e 450 gradi Celsius provoca un'espansione differenziale tra il disco e la sede, entrambi i quali sono solitamente realizzati con leghe diverse o almeno con spessori di sezione diversi. Ogni avvio e spegnimento flette la molla. Ogni ora a temperatura lo rilassa un po' di più. Polvere, ossido di ferro e sali di condensa viaggiano con i fumi e trovano l'unico punto in cui la distanza viene misurata in micron.
Questo è il motivo per cui il fallimento è progressivo e non istantaneo. Un sedile che fa passare pochi grammi di vapore all'ora è già danneggiato. Il vapore surriscaldato accelera attraverso uno spazio di pochi micron a una velocità prossima a quella del suono e il getto erode la superficie della sede e la superficie del disco entro poche ore dal primo passaggio. Una perdita iniziata come un sussurro finisce con un pennacchio visibile e una sede rigata che deve essere sostituita anziché lappare.
| Componente | Ruolo nella sigillatura | Come contribuisce alle perdite |
|---|---|---|
| Disco e sede | Fascia di tenuta primaria metallo-metallo | Intaccature, trafilature, solchi di erosione, deformazione termica, incrostazioni incastrate nella fascia di contatto |
| Guida e stelo | Mantenere il disco concentrico e caricato uniformemente | Impastamento, prodotti di corrosione nel gioco della guida, carico eccentrico che apre un lato della sede |
| Primavera | Definisce la pressione impostata e la forza di riposizionamento | Rilassamento termico, vaiolatura per corrosione, molla errata installata dopo una precedente riparazione |
| Cofano e soffietto | Isolare la molla e bilanciare la contropressione | Rottura del soffietto, perdita della guarnizione del coperchio, fuoriuscita di vapore dal giunto |
| Ugello e corpo di ingresso | Fornire il flusso completo con una caduta di pressione minima | Incrostazioni, accumuli di calcare, un tubo di ingresso più piccolo dell'ingresso della valvola, turbolenza da un gomito vicino |
I team dello stabilimento usano una parola per quattro diverse condizioni fisiche, ed è qui che la diagnosi di solito va storta. Una valvola che bolle appena al di sotto della pressione impostata non è nelle stesse condizioni di una valvola che attraversa un pennacchio visibile alla normale pressione di esercizio, e nessuna delle due è uguale a una guarnizione che perde in corrispondenza del giunto del coperchio. Ogni firma ha una causa diversa, un’urgenza diversa e un rimedio diverso.
L'ebollizione è la più delicata e quella più comunemente ignorata. La valvola inizia a rilasciare un flusso sottile e acuto quando la caldaia si avvicina ma non raggiunge la pressione impostata. Spesso è udibile prima che visibile, motivo per cui gli operatori che lavorano vicino al tamburo ne vengono a conoscenza molto prima che lo faccia la manutenzione. L'ebollizione segnala che il margine tra la pressione operativa e la pressione impostata è diventato troppo piccolo o che la molla si è rilassata abbastanza da abbassare il punto di scoppio effettivo.
La perdita del sedile è un animale diverso. La valvola fa passare il vapore alla normale pressione operativa, producendo un pennacchio visibile o un sibilo continuo che non si ferma mai. Quando se ne accorge, il sedile è quasi sempre danneggiato e il danno sta progredendo rapidamente. La fuoriuscita di condensa è più discreta: durante l'avvio, l'acqua si raccoglie sul sedile e gocciola dall'uscita, il che sembra allarmante ma spesso si risolve una volta che la valvola è a temperatura.
Infine, la perdita del giunto e il mancato riposizionamento dopo un test di sollevamento manuale sono eventi separati. Una guarnizione del coperchio o una flangia di uscita che trasuda è un problema di bulloneria o guarnizione, non un problema di sede. Una valvola che rimane aperta dopo il rilascio della leva di sollevamento presenta un problema di inceppamento meccanico nella guida o nello stelo. Confondere questi quattro casi porta a revisioni inutili o, peggio ancora, a considerare una vera perdita del sedile come condensa.
| Firma | Come appare in campo | Causa più probabile | Azione immediata |
|---|---|---|---|
| Cocente | Fischio debole e acuto appena sotto la pressione impostata, nessun vapore visibile | Pressione di esercizio troppo vicina alla pressione impostata, scorrimento termico del disco, molla rilassata | Ridurre la pressione di esercizio, registrare l'andamento della pressione, pianificare una revisione alla prossima occasione |
| Perdita dalla sede | Pennacchio visibile continuo o sibilo costante alla normale pressione di esercizio | Detriti o incrostazioni sul sedile, danni alla superficie del sedile, trafilature | Isolare, etichettare e revisionare la valvola; supponiamo che il sedile abbia bisogno di lavori |
| Perdita articolare | Perdita di vapore dal coperchio, dalla flangia di uscita o dal giunto corpo-coperchio | Degrado della guarnizione, coppia irregolare dei bulloni, cicli termici del giunto | Riserrare alle specifiche quando è freddo o sostituire la guarnizione al successivo spegnimento |
| Mancato riposizionamento | La valvola rimane aperta dopo il rilascio della leva di sollevamento | Secche o sporco nella guida, stelo piegato, disco distorto | Isolare la valvola, non forzare la leva e rimuoverla per l'ispezione |
I dati sulle cause profonde ricavati dai registri di manutenzione degli impianti non sono mai perfettamente uniformi, perché siti diversi classificano lo stesso guasto in modi diversi. Anche così, il modello che emerge quando le valvole che perdono vengono rimosse, aperte e fotografate è sufficientemente coerente da essere utile. Negli impianti di cokeria, sinterizzazione, energia, metallurgia e chimica, le stesse sei spiegazioni spiegano quasi tutti i casi segnalati. La distribuzione seguente è una sintesi delle classificazioni dei guasti così come appaiono sui rapporti di ispezione dopo che la valvola è stata aperta in officina. Non è uno studio statistico e non deve essere letto come una legge fissa. È un ordine di triage, una classifica pratica di dove le prove fisiche indicano più spesso.
I corpi estranei sui sedili rappresentano la categoria più numerosa ed è anche quella più prevenibile. Nelle applicazioni sui gas di combustione i detriti raramente sono un oggetto estraneo in senso letterale. Si tratta di incrostazioni di ossido di ferro staccate dai tubi del surriscaldatore o dell'economizzatore, di polvere trasportata attraverso un bypass, di scorie di saldatura lasciate nel tamburo durante la costruzione o di depositi chimici di trattamento che si accumulano sulla superficie più calda nello spazio del vapore. Poiché la valvola si trova nel punto più alto del tamburo o della testata, raccoglie tutto ciò che trasporta il vapore. Una volta che una particella rimane intrappolata tra il disco e la sede, la valvola non può chiudersi su una fascia di contatto completa e il getto risultante completa il lavoro in poche ore.
Il danno alla sede e alla faccia del disco è al secondo posto e di solito è la conseguenza della prima categoria piuttosto che un evento indipendente. Le valvole tagliate mostrano la caratteristica scanalatura di erosione che corre radialmente attraverso la superficie della sede, spesso con un segno corrispondente sul disco. Danni di questo tipo non possono essere rilevati sul campo una volta che superano circa il mezzo millimetro di profondità; il sedile deve essere rilavorato o il rivestimento sostituito.
La deriva della pressione impostata e il rilassamento primaverile vengono al terzo posto e questa categoria è fortemente sovrarappresentata nel servizio ad alta temperatura. Una sorgente che vive a 400 gradi Celsius per diversi anni perde la sua lunghezza libera e una sorgente più corta si apre a una pressione inferiore. La valvola quindi bolle, si solleva prima di quanto suggerisce la targhetta e consuma la sua sede più velocemente. Questo è il motivo per cui la pressione sulla targhetta e la pressione di scoppio effettiva possono differire del 5-10% sulle vecchie valvole che non sono mai state ricertificate.
I problemi di installazione e di contropressione rappresentano un'altra quota significativa. Un tubo di ingresso di una dimensione più piccola dell'ingresso della valvola, un gomito affilato entro pochi diametri dalla valvola o un tubo di uscita che sviluppa una contropressione accumulata superiore al dieci per cento della pressione impostata produrranno vibrazioni e le vibrazioni distruggono una sede più velocemente di quasi qualsiasi altra cosa. La valvola si solleva, si chiude, si solleva di nuovo e l'impatto ripetuto deforma la faccia del disco.
Il ribollimento e lo scorrimento termico si trovano al centro della lista perché di solito sono un sintomo di un sottile margine di pressione piuttosto che di un guasto indipendente. Quando la pressione operativa della caldaia è impostata al 95% della pressione impostata della valvola di sicurezza, alla valvola viene chiesto di funzionare al limite della sua capacità di richiusura e la più piccola distorsione termica sulla sede produrrà un passaggio.
Il dimensionamento errato o la selezione errata sono la categoria più piccola in numeri assoluti ma la più costosa da correggere. Una valvola dimensionata per un caso di incendio che non si verifica mai, o con un materiale di rivestimento selezionato per il vapore secco ma installata in un servizio umido e corrosivo, si guasterà secondo un programma che non ha nulla a che fare con la qualità della manutenzione. La lezione che si ricava dalla classifica è semplice: tre quarti di tutte le perdite provengono da detriti, condizioni della sede e comportamento della molla, e tutti e tre rispondono a una combinazione di margine di pressione impostato corretto, vapore pulito all'ingresso della valvola e un intervallo di ricertificazione disciplinato.
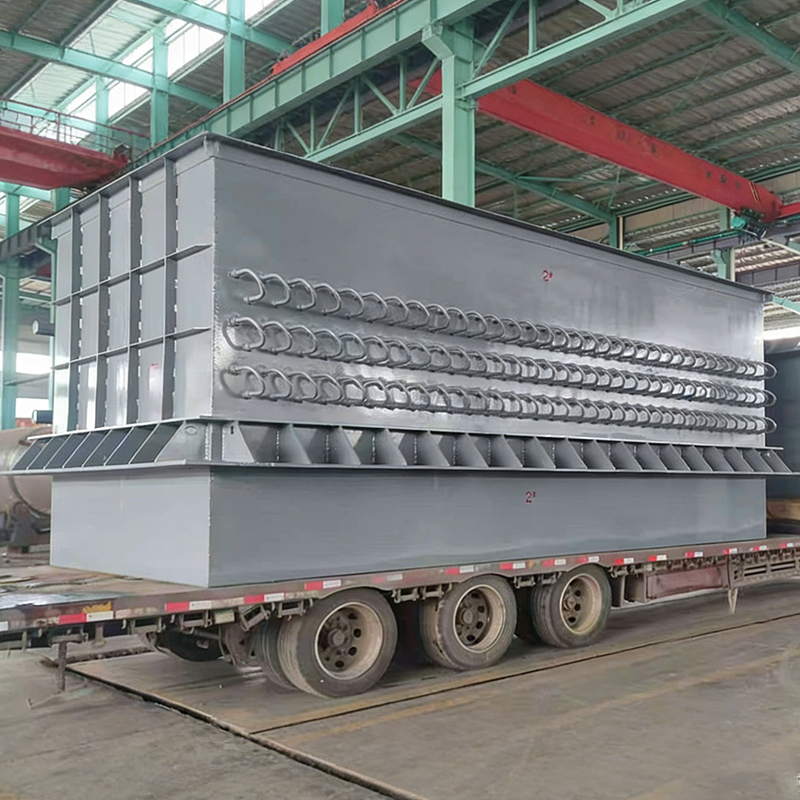
 Caldaia per recupero di calore a gas di scarico del forno a coke La caldaia a calore di recupero dei gas di scarico del forno da coke è un dispositivo ad alta efficienza e risparmio energetico sviluppato appositamente per l'industria della cokeria. Si propone di recuperare e valorizzare... Visualizza il prodotto →
Una caldaia convenzionale produce vapore a una velocità relativamente stabile, con un input di carburante che può essere ridotto e una pressione nel tamburo che segue una curva prevedibile. Una caldaia a recupero di calore non può permettersi questo lusso. La sua fonte di calore è un gas di combustione del processo la cui temperatura, flusso e carico di polvere sono impostati da un forno a monte, una linea di sinterizzazione, una batteria di cokeria o un convertitore, e nessuno di questi processi è regolato per la comodità della caldaia.
Questa differenza si manifesta direttamente sulla valvola di sicurezza. I rapidi cambiamenti di carico producono oscillazioni di pressione e ogni oscillazione avvicina il disco al punto di sollevamento della sede. Il ciclo termico del tamburo e del surriscaldatore produce un'espansione differenziale che flette l'ugello di ingresso. I gas di scarico della cokeria trasportano catrame, polvere e composti di zolfo. Il gas di sinterizzazione trasporta polvere fine contenente ferro che si comporta come un abrasivo. Il gas del convertitore soffiato di ossigeno trasporta temperature molto elevate e un funzionamento intermittente. Ognuna di queste condizioni attacca un anello diverso della catena di tenuta.
Il problema della polvere è quello più sottovalutato. Una caldaia a recupero di calore che recupera calore da un flusso di gas sporco deve proteggere l'ingresso della valvola di sicurezza dal trasporto di particolato, solitamente mantenendo la valvola sul lato vapore del tamburo a cui appartiene e garantendo che l'apparecchiatura di separazione del vapore a monte faccia il suo lavoro. Quando la purezza del vapore diminuisce, la valvola diventa il filtro finale del sistema e svolge questo ruolo con la sua sede.
Aziende che progettano e costruiscono apparecchiature per il recupero del calore di scarto dei fumi industriali per la cokeria, la sinterizzazione, la metallurgia e gli impianti chimici lavorano ogni giorno con queste condizioni. Una caldaia per il recupero del calore dei gas di scarico di un forno da coke, ad esempio, è progettata in base a una composizione di gas specifica, un carico di polvere specifico e un profilo di carico specifico, e le specifiche della valvola di sicurezza devono essere derivate da quegli stessi parametri anziché copiate da un corpo cilindrico standard. La stessa logica si applica al target di purezza del vapore, agli interni del tamburo e alla disposizione dello scarico, che in definitiva determinano per quanto tempo la valvola di sicurezza rimane serrata.
C'è un altro fattore specifico delle caldaie a recupero di calore e spesso trascurato. Poiché la fonte di calore continua a funzionare anche quando la richiesta di vapore scompare, queste caldaie vengono spesso utilizzate a basso carico con un'ampia fascia di pressione e alla valvola di sicurezza viene richiesto di sopportare un numero molto maggiore di piccole escursioni di pressione rispetto a una caldaia alimentata a carico base. La fatica sulla fascia di contatto del sedile è quindi cumulativa e un intervallo di ispezione copiato da una caldaia convenzionale sarebbe troppo lungo.
La diagnosi dovrebbe seguire un ordine fisso, poiché ogni passaggio elimina una causa o rimanda alla misurazione successiva. Passare alla valvola stessa è l'errore più comune: le squadre rimuovono la valvola, trovano una sede contrassegnata, la lappano, la reinstallano e la vedono perdere di nuovo tre settimane dopo perché la vera causa era un tubo di ingresso sottodimensionato o un problema di contropressione sull'uscita.
Le misurazioni che contano sono sorprendentemente poche e possono essere tutte effettuate con l'attrezzatura standard da officina. Il trucco sta nel prenderli in un ordine fisso e annotarli, perché lo schema di due o tre valvole sullo stesso impianto di solito rivela un problema di sistema piuttosto che tre guasti di valvole indipendenti.
| Controlla | Metodo | Obiettivo | Cosa indica una deviazione |
|---|---|---|---|
| Pressione operativa rispetto alla pressione impostata | Andamento DCS rispetto alla targa | Pressione operativa pari o inferiore al 90% della pressione impostata | Un margine sottile che provoca ribollimento e sollevamento prematuro |
| Caduta di pressione in ingresso | Misurare al fusto e all'ingresso della valvola | Non più del 3% della pressione impostata | Tubo di aspirazione o ugello sottodimensionati, che causano chiacchiere |
| Contropressione accumulata | Calcolare dal tubo di scarico o misurare durante un test di sollevamento | Non più del 10% della pressione impostata | Tubo di uscita troppo piccolo o bloccato, causando un sollevamento instabile |
| Temperatura carrozzeria e cofano | Termometro a infrarossi o termocoppia a contatto | Entro la temperatura nominale | Materiale di rivestimento errato o condizione di surriscaldamento imprevista |
| Tenuta del sedile | Banco di prova in officina o test hot pop | Nessuna perdita visibile al 90% della pressione impostata | Danni al sedile, detriti incorporati o distorsioni |
| Primavera free length | Misurazione del calibro rispetto al disegno | Entro la tolleranza del produttore | Rilassamento dal servizio a temperatura elevata a lungo termine |
| Rettilineità dello stelo e gioco della guida | Comparatore su una piastra di superficie, ispezione visiva | All'interno delle specifiche del disegno | Legatura che impedisce il completo reinserimento dopo un sollevamento |
Le tre condizioni più comuni producono una perdita che appare simile da lontano e si comporta in modo molto diverso da vicino. L'ebollizione è un problema di margine di pressione. Il danno al sedile è un problema meccanico. La deriva della pressione impostata è un problema di calibrazione. La riparazione giusta per uno è la riparazione sbagliata per gli altri, e un'officina che lambisce un sedile senza misurare la molla restituirà una valvola che perde di nuovo entro un mese.
Il modo più semplice per separarli è osservare come la perdita risponde a un cambiamento nella pressione della caldaia. Una valvola bollente diventa silenziosa quando la pressione della caldaia scende di qualche punto percentuale, perché il disco si riposiziona non appena la forza di sollevamento scende al di sotto del carico della molla. Una valvola con sede danneggiata continua a far passare il vapore a qualsiasi pressione, perché la fascia di contatto non è più continua. Una valvola con un setpoint deviato si comporta normalmente per mesi e poi si apre molto prima di quanto suggerito dalla targhetta, spesso durante un avvio di routine.
| Caratteristico | Cocente | Danni al sedile | Impostare la deriva della pressione |
|---|---|---|---|
| Quando passa il vapore | Solo quando la pressione si avvicina al setpoint | A qualsiasi pressione, inclusa la normale pressione operativa | All'improvviso, dopo un evento di pressione o un lungo intervallo |
| Suono | Fischio acuto, intermittente | Sibilo costante, a volte un ruggito basso | Suono pop normale, ma con la pressione sbagliata |
| Risposta alla riduzione della pressione della caldaia | La perdita si arresta | La perdita continua | Non applicabile fino al prossimo ascensore |
| Aspetto sul sedile | Lucidatura leggera, senza scanalatura | Scanalatura di erosione radiale, segno del disco corrispondente | Sedile spesso pulito e non danneggiato |
| Primavera condition | Solitamente entro la tolleranza | Solitamente entro la tolleranza | Lunghezza libera inferiore alle specifiche |
| Rimedio corretto | Allargare il margine di pressione, ricertificare la valvola | Rilavorare o sostituire la sede e il disco, ricertificare | Sostituire la molla, ricertificare su un banco di prova |
Una quarta condizione merita una menzione perché spesso viene diagnosticata erroneamente come danno al sedile. I detriti o le incrostazioni intrappolate sul sedile producono una perdita che appare all'improvviso, di solito entro poche ore dall'avvio, da un ciclo di soffiatura della fuliggine o da un alterazione della chimica dell'acqua. Quando la valvola viene rimossa, spesso la superficie della sede si trova quasi intatta sotto il deposito. Pulirla, controllare la molla e ricertificare la valvola è solitamente sufficiente, a condizione che venga affrontata la fonte a monte dei detriti.
La temperatura è la diagnostica che lega tutti e quattro insieme. Una valvola che funziona a una temperatura superiore al valore nominale del trim tenderà a strisciare, indipendentemente dal fatto che il trim sia in acciaio al cromo al 13% o in lega temprata, e lo scorrimento si presenterà come un disco distorto o una sede che non corrisponde più all'asse della guida. Se le letture della temperatura corporea suggeriscono che la valvola è regolarmente al di sopra del range nominale, la risposta corretta è un cambio di materiale, non un intervallo di ricertificazione più frequente.
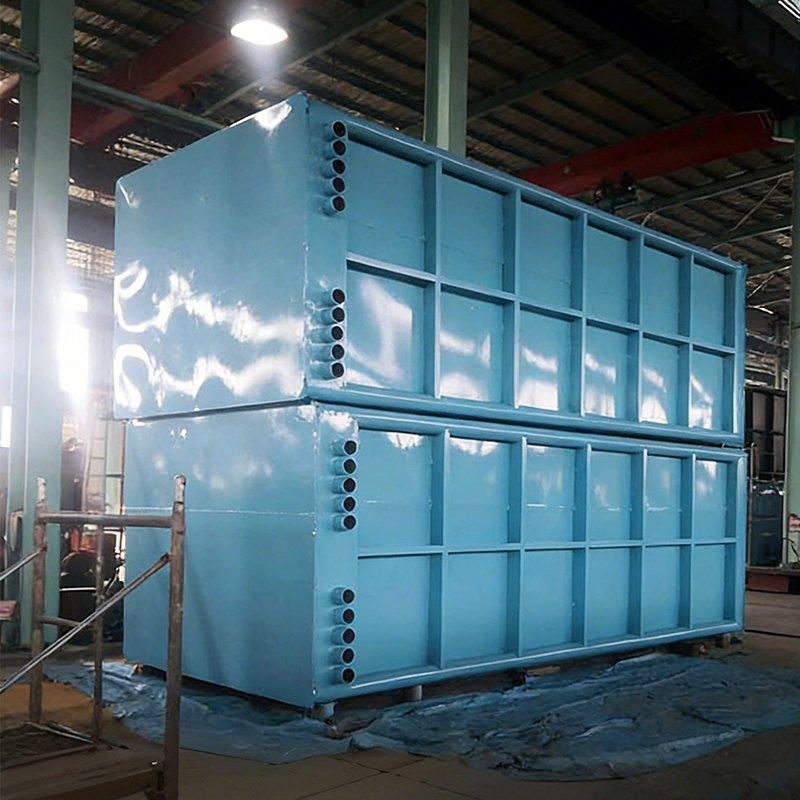 Caldaia a recupero di calore di sinterizzazione sul condotto principale dei fumi La caldaia di sinterizzazione del calore di scarto sul condotto principale dei fumi è un dispositivo di risparmio energetico installato nella canna fumaria principale all'estremità posteriore della macchina di sinterizzazione per recuperare... Visualizza il prodotto →
Una volta che la valvola è sul banco di prova, la decisione riguarda solitamente i costi e i tempi di consegna piuttosto che la fattibilità tecnica. La maggior parte dei danni ai sedili può essere riparata, la maggior parte delle molle può essere sostituita e la maggior parte delle carrozzerie può essere ricertificata, a condizione che siano disponibili i dati di assetto e capacità originali. I casi difficili sono valvole senza documentazione, valvole i cui corpi mostrano crepe o grave corrosione e valvole che sono state modificate in modi che non possono essere verificati.
Il lead time è la variabile che coglie di sorpresa la maggior parte dei pianificatori della manutenzione. Un giro di routine e una ricertificazione possono essere completati in pochi giorni presso un'officina qualificata. Una sostituzione completa dell'assetto con un nuovo sedile e disco richiede solitamente da una a tre settimane. Una valvola nuova di zecca con un rivestimento specifico, un soffietto e un test di capacità certificato richiede generalmente dalle quattro alle dodici settimane, e più a lungo se il materiale è una lega a base di nichel. Su una linea di sinterizzazione in cui la valvola di sicurezza è l'ultima barriera su una caldaia a recupero di calore che recupera il calore dal condotto principale dei gas di scarico, i tempi di consegna devono essere pianificati anziché scoperti durante un'interruzione.
Esiste anche una dimensione di conformità che prevale sui costi nella maggior parte delle giurisdizioni. Una valvola di sicurezza su una caldaia fa parte del limite di pressione protetto e la sua capacità, pressione impostata e certificazione devono essere tracciabili. Una valvola riparata senza verbale di prova, o la cui molla è stata sostituita con una parte non verificata, non rappresenta solo un rischio di manutenzione; è un problema di documentazione che emergerà durante la prossima ispezione regolamentare.
| Condizione trovata | Azione consigliata | Tempi di consegna tipici | Rischio se differito |
|---|---|---|---|
| Lucidatura leggera o segno superficiale inferiore a 0,5 mm | Lappare la sede, sostituire le guarnizioni, ricertificare ed etichettare | Diversi giorni | La perdita si ripresenta entro poche settimane se la fonte dei detriti a monte non viene corretta |
| Scanalatura profonda di erosione o faccia del disco rigata | Rilavorare o sostituire la sede e il disco, ricertificare | Da una a tre settimane | L’erosione accelera e il corpo può diventare irreparabile |
| Primavera free length out of tolerance or corroded | Sostituire la molla con una parte certificata, ricertificare | Una o due settimane | Apertura anticipata o ritardata, perdita del margine di protezione contro la sovrapressione |
| Crepe sulla carrozzeria o sul cofano, corrosione grave o finiture sconosciute | Sostituire la valvola con una equivalente documentata | Da quattro a dodici settimane | Perdita della protezione da sovrapressione e accertamento di conformità |
| Valvola di oltre quindici anni senza storico di riparazioni | Sostituirla con una nuova valvola completamente documentata | Da quattro a dodici settimane | Capacità e setpoint sconosciuti, lavoro di emergenza ripetuto |
Qualunque sia la decisione, vale la pena rispettare una regola. Quando un impianto mantiene una valvola di riserva sullo scaffale, la riserva deve essere identica in termini di pressione impostata, capacità e assetto all'unità installata e deve essere ricertificata secondo lo stesso programma delle valvole installate. Un ricambio che è rimasto in un magazzino per cinque anni con una molla sconosciuta non è un ricambio; è un secondo problema in attesa di essere installato.
 Economizzatore brasato a base di nichel Economizzatore brasato a base di nichels are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Visualizza il prodotto →
La selezione del materiale è il momento in cui un problema relativo alla valvola di sicurezza diventa un problema di ingegneria piuttosto che un problema di manutenzione. Un rivestimento perfettamente adeguato per il vapore saturo secco a 200 gradi Celsius striscia, si deteriora e perde nel vapore surriscaldato a 400 gradi Celsius, e la stessa valvola installata in un ambiente lato gas di scarico si corroderà nella guida e nella camera della molla molto prima che la sua sede si consumi.
L'effetto della temperatura sulle sorgenti è il meno visibile e il più sottovalutato. Il rilassamento primaverile è un processo di scorrimento lento e la sua velocità raddoppia all'incirca per ogni quindici-venti gradi di temperatura aggiuntiva all'interno dell'intervallo operativo dei tipici acciai per molle. Una valvola che funziona venti gradi a una temperatura superiore a quella prevista dal progetto perderà il suo punto di regolazione in una frazione della durata di servizio prevista, e lo farà in modo silenzioso, senza alcun segno visibile finché non verrà misurata la pressione di scoppio.
La corrosione segue la stessa logica. I cloruri e i composti dello zolfo presenti nel gas di cokeria e in alcuni flussi di gas di sinterizzazione attaccano le finiture in acciaio inossidabile sulle superfici della guida e sulla fascia di contatto della sede. Laddove si può formare condensa durante l'avviamento, il vapore umido trasporta tali composti direttamente alla sede. Una volta che la vaiolatura inizia sulla fascia della sede, la valvola non può chiudersi su una linea di contatto continua e nessuna quantità di lappatura ripristinerà una superficie che viene attaccata chimicamente mentre la caldaia è in funzione.
La stessa disciplina dei materiali che governa le parti in pressione di una caldaia a recupero di calore governa il rivestimento della valvola di sicurezza. Apparecchiature come un economizzatore brasato a base di nichel sono specificate con una superficie brasata e resistente alla corrosione proprio perché il percorso dei fumi distrugge i materiali più economici a temperatura. La valvola di sicurezza sullo stesso percorso del gas merita lo stesso ragionamento: scegliere il trim per la chimica e la temperatura, non per il prezzo di acquisto.
| Condizioni di servizio | Assetto consigliato | Note |
|---|---|---|
| Vapore saturo secco inferiore a 250 gradi Celsius | Acciaio inossidabile standard al cromo al 13%. | Accettabile per la maggior parte delle caldaie a recupero di calore di base con vapore pulito |
| Vapore superiore a 250 gradi Celsius con ciclo termico | Disco e sede temprati con rivestimento in lega di cobalto | Riduce l'usura e resiste alla trafilatura che segue una piccola perdita |
| Servizio soggetto a vapore umido o condensa | Finitura in acciaio inossidabile resistente alla corrosione con disco temprato | Controlla the drum internals and steam purity before blaming the valve |
| Lato fumi o ambiente chimicamente aggressivo | Finiture in lega a base di nichel o ad alto contenuto di nichel | L'attacco di cloruro e solfuro alla guida è la modalità di guasto usuale |
| Elevata polvere a monte dello spazio vapore | Assetto standard con soffietto e ingresso protetto | Impedisce al particolato di raggiungere la sede e il gioco della guida |
Un soffietto merita un commento specifico, perché risolve due problemi contemporaneamente. Isola la molla e il coperchio dal fluido di processo, proteggendo la molla dalla corrosione e impedendo che il coperchio diventi un punto basso in cui si raccoglie la condensa. Bilancia inoltre l'effetto della contropressione sul disco, che è importante su qualsiasi valvola con una lunga linea di scarico. Il compromesso è che un soffietto può guastarsi e un soffietto guasto rilascerà il fluido di processo nel coperchio. Un collegamento rivelatore sul cofano è il modo standard per rilevare il guasto prima che si trasformi in una perdita nel giunto del cofano.
Molte valvole riparate perfettamente continuano a perdere nel giro di mesi e il motivo è quasi sempre nella tubazione piuttosto che nella valvola. Due numeri dominano lo standard di installazione: la caduta di pressione in ingresso non deve superare il 3% della pressione impostata e la contropressione accumulata non deve superare il 10% della pressione impostata. Questi limiti esistono perché una valvola di sicurezza è progettata per rilevare la pressione al suo ingresso e per scaricarla in un'atmosfera che può superare, ed entrambi i presupposti vengono meno quando la tubazione è sbagliata.
Un tubo di ingresso di una misura più piccola dell'ingresso della valvola è l'errore classico. È stato scelto per risparmiare spazio sulla parte superiore del tamburo affollata e produce esattamente la caduta di pressione che fa vibrare la valvola. Le vibrazioni significano che il disco si solleva e sbatte ripetutamente in rapida successione, deformando la superficie della sede e allentando la guida. Un gomito affilato installato alcuni diametri a monte ha un effetto simile, perché la turbolenza che crea produce una distribuzione non uniforme della pressione attraverso l'ugello di ingresso.
Sul lato outlet gli errori sono ancora più frequenti perché meno visibili. Una linea di scarico con tasca raccoglie la condensa, che si deposita sul sedile e lo corrode. Un lungo collettore di scarico condiviso con altre valvole può sviluppare una contropressione ben al di sopra del limite del 10% quando più valvole si sollevano insieme. E una valvola di isolamento installata a monte della valvola di sicurezza senza dispositivo di blocco in apertura è un invito a chiuderla durante una campagna di manutenzione e dimenticarsi di riaprirla.
| Errore | Effetto | Correzione |
|---|---|---|
| Tubo di ingresso più piccolo dell'ingresso della valvola | Caduta di pressione superiore al 3%, causando chiacchiere | Aumentare il tubo di una misura sopra l'ingresso della valvola |
| Gomito affilato vicino all'ingresso della valvola | Turbolenza e carico irregolare sul disco | Prevedere un tratto rettilineo di diversi diametri prima della valvola |
| Linea di uscita con tasca o senza scarico | La condensa si accumula e corrode il sedile | Scaricare nel punto più basso della linea di scarico |
| Collettore di scarico condiviso con più valvole | Contropressione accumulata eccessiva durante il sollevamento simultaneo | Dimensionare il collettore per la portata nominale combinata di tutte le valvole |
| Valvola di isolamento senza dispositivo di blocco | Valvola lasciata accidentalmente isolata | Montare una valvola bloccata aperta o un dispositivo con perno di rottura |
| Valvola di sicurezza utilizzata come dispositivo di controllo della pressione | Sollevamenti ripetuti e rapida usura del sedile | Installare un circuito di controllo della pressione adeguato e lasciare che la valvola di sicurezza rimanga chiusa |
| Tubo di scarico supportato dal corpo valvola | I carichi sugli ugelli distorcono il corpo e la guida | Sostenere il tubo indipendentemente dalla valvola |
Un ulteriore punto di installazione vale una pena, perché spesso viene trascurato durante i lavori di retrofit. Quando una caldaia a recupero di calore viene aggiunta a un sistema a vapore esistente, la pressione di regolazione della valvola di sicurezza viene talvolta trasferita dal vecchio tamburo senza ricontrollarla rispetto alla nuova pressione di esercizio massima consentita e alla nuova fascia di pressione di esercizio. Il risultato è una valvola tecnicamente corretta per il vecchio sistema e cronicamente bollente su quello nuovo.
Le condizioni della valvola di sicurezza non si deteriorano in modo lineare e questo ha un effetto diretto sugli intervalli di ispezione. Durante i primi mesi dopo una revisione, la valvola è nelle sue condizioni migliori, la pressione di regolazione rientra nella tolleranza e la sede è appena lappata. Col passare del tempo, tre processi procedono in parallelo: la molla striscia e perde la sua lunghezza libera, la fascia di contatto del sedile accumula depositi e il numero di escursioni di pressione si accumula come fatica sulla linea di contatto. Nessuno di questi è visibile dall'esterno della valvola e tutti e tre sono accelerati dalla polvere, dalla temperatura e dai cicli.
Le curve sottostanti rappresentano il deterioramento combinato come indice di gravità delle perdite, da un servizio di vapore pulito e stabile nella fascia bassa a un servizio di caldaia a calore di scarto ad alta temperatura, alta corrosione e con cicli pesanti nella fascia alta. L'indice non è un requisito del codice; è uno strumento di pianificazione che mostra perché un unico intervallo per ogni valvola di sicurezza in un impianto è sempre sbagliato in un senso o nell'altro. Una valvola su un fusto a carico di base pulito e una valvola su una caldaia a gas di scarico di un forno da coke non dovrebbero condividere un calendario di manutenzione. La differenza aumenta notevolmente dopo il primo anno, e nel secondo anno il divario tra i due servizi è abbastanza ampio da modificare l’intera strategia di ispezione. Leggi il grafico come un confronto del rischio relativo, non come una previsione assoluta.
La prima osservazione del grafico è che tutti e tre i servizi iniziano vicini. Nei primi tre mesi, la differenza tra un corpo cilindrico pulito e una caldaia a gas di combustione di un forno da coke è quasi invisibile sull'indice, perché un sedile appena lappato e una nuova molla si comportano bene indipendentemente dall'ambiente circostante. Questo è il motivo per cui l'intervallo di manutenzione scelto subito dopo una revisione tende a sembrare adeguato e spesso viene prolungato troppo.
La seconda osservazione è dove le curve si separano. Tra sei e dodici mesi, il servizio pulito è ancora comodamente al di sotto di un terzo dell'indice, mentre il servizio caldo e corrosivo ha già superato i quaranta. Il servizio ad alta polvere si trova tra loro. Questo è il punto in cui la maggior parte degli impianti scopre la perdita, perché è diventata udibile o visibile.
La terza osservazione riguarda la forma della curva tratteggiata. Non si appiattisce. Dopo i diciotto mesi si avvicina al massimo della scala, il che riflette il fatto che il danno alle foche, una volta iniziato, si autoalimenta. Il getto di vapore erode la sede, la sede erosa fa passare più vapore e il processo accelera. Non esiste un punto di ripristino naturale, il che significa che una revisione differita non risparmia lavoro; converte un lavoro di lappatura in una sostituzione del trim.
La quarta osservazione riguarda il divario tra la curva superiore e quella inferiore a ventiquattro mesi. Si tratta di più di cinquanta punti indice, che in pratica fanno la differenza tra una valvola che può essere lappata e ricertificata e una valvola che necessita di sede e disco nuovi. Un impianto che applica un intervallo ad entrambi i servizi sprecherà denaro in revisioni inutili delle valvole per servizi puliti o accetterà guasti ripetuti sulle valvole per servizi aggressivi.
La quinta osservazione riguarda l'effetto di una singola escursione di pressione. Le curve sono uniformi perché rappresentano il comportamento medio di molte valvole, ma le singole valvole mostrano cambiamenti graduali dopo un'alterazione della chimica dell'acqua, una campagna di soffiaggio della fuliggine o un'oscillazione del carico. Una valvola che si trova a venti sull'indice può salire a quaranta in una sola settimana. Questo è il motivo per cui l'intervallo dovrebbe essere considerato come un valore massimo e combinato con una regola di ispezione attivata da eventi.
In termini pratici, il grafico supporta tre decisioni di pianificazione. Impostare l'intervallo in base alle condizioni di servizio anziché all'anno solare. Trattare qualsiasi elemento chimico, carico o evento di avvio come fattore scatenante per un'ispezione anticipata sulle valvole interessate. E mantieni almeno un ricambio completamente certificato che corrisponda alle valvole per servizio aggressivo, perché quelle sono quelle che non ti daranno dalle quattro alle dodici settimane necessarie per una nuova valvola.
| Condizioni di servizio | Intervallo di ispezione | Attività |
|---|---|---|
| Servizio vapore pulito e stabile | Fino a 24 mesi | Pop test, ispezione del sedile, ricertificazione e rietichettatura |
| Caldaia ciclica a recupero di calore con gas pulito | 12 mesi | Pop test, controllo della lunghezza libera della molla, ricertificazione |
| Servizio fumi ad alto contenuto di polveri | 12 mesi or every major shutdown | Pop test, ispezione del sedile, controllo della fonte di detriti a monte |
| Servizio di cokeria calda o gas di conversione | 12 mesi | Pop test, controllo molle, valutazione condizioni assetto |
| Servizio corrosivo, bagnato o ciclico | Da 6 a 12 mesi | Pop test, ispezione trim e guide, controllo perdite soffietti |
La maggior parte delle valvole di sicurezza che perdono possono essere ricondotte a una decisione relativa alle specifiche presa anni prima della prima perdita. La valvola è stata dimensionata per il caso sbagliato, il trim è stato selezionato da un listino prezzi anziché dalla composizione del gas, oppure la tubazione di ingresso è stata disegnata da qualcuno che non ha mai visto la scheda tecnica della valvola. Una breve serie di domande in fase di appalto impedisce la maggior parte di ciò.
Le domande si dividono naturalmente in due gruppi. Un gruppo appartiene al produttore della caldaia o all'appaltatore EPC che fornisce la caldaia a recupero di calore e le sue parti in pressione, poiché controllano la disposizione del tamburo, la purezza del vapore e le tubazioni attorno alla valvola. L'altro gruppo appartiene al fornitore della valvola di sicurezza, perché controlla l'assetto, la certificazione e il test di capacità. Entrambi i gruppi devono rispondere e le risposte devono concordare tra loro prima che l'attrezzatura venga costruita.
| Domande per il produttore della caldaia o l'appaltatore EPC | Domande per il fornitore della valvola di sicurezza |
|---|---|
| Per quale pressione di esercizio massima consentita e fascia di pressione di esercizio è progettato il fusto e quale margine di pressione impostato lascia? | Quale capacità certificata e pressione impostata saranno stampigliate sulla targhetta e con quale codice? |
| Quale purezza del vapore è garantita all'uscita del tamburo e quali apparecchiature di separazione supportano tale garanzia? | Quale materiale di finitura viene offerto per la temperatura, il surriscaldamento e la chimica del gas indicati? |
| Quali sono le dimensioni dei tubi di ingresso e di uscita e quale caduta di pressione e contropressione producono alla portata nominale? | È montato un soffietto e il cofano è provvisto di un collegamento rivelatore? |
| Come si comporta la caldaia durante l'avviamento, il carico basso e le oscillazioni di carico e quante escursioni di pressione dovrebbero essere previste all'anno? | Qual è l'intervallo di ricertificazione consigliato per questo servizio e cosa richiede la garanzia? |
| Quale strategia per la valvola di ricambio specifica il progetto e la valvola di ricambio è identica alle unità installate? | Quale documentazione accompagna ciascuna valvola e quali tempi di consegna si applicano a un trim o una valvola sostitutiva? |
Due di queste domande hanno più peso delle altre. Il margine di pressione impostato determina se la valvola bolle e la selezione del trim determina se si corroderà o si insinuerà. Se le risposte a queste due domande sono vaghe, vale la pena chiederle nuovamente prima della firma dell'ordine di acquisto, perché correggere una delle due dopo la messa in servizio significa pagare contemporaneamente una nuova valvola e un'interruzione non pianificata.
È opportuno inoltre stabilire, in fase di approvvigionamento, quale soggetto è responsabile del calcolo della valvola di sicurezza. In molti progetti il produttore della caldaia fornisce il fusto e il fornitore della valvola di sicurezza fornisce la valvola, e nessuna delle parti possiede il calcolo che collega i due. Questo divario è l'origine degli ingressi sovradimensionati, delle linee di scarico sottodimensionate e delle pressioni di regolazione non corrispondenti.
Una valvola di sicurezza su una caldaia è un componente di pressione certificato e la documentazione fa parte del componente. La targhetta riporta la pressione impostata, la capacità certificata, la designazione del trim e il timbro del codice. Il certificato di prova registra la pressione effettiva di scoppio e di riposizionamento prima che la valvola lasciasse l'officina. Il registro delle riparazioni mostra chi ha lavorato, cosa è stato sostituito e quando è stata ricertificata. Quando manca uno di questi documenti, la valvola diventa una responsabilità indipendentemente dalle sue prestazioni.
La conseguenza pratica è che i lavori di riparazione dovrebbero essere affidati ad un'officina in grado di rilasciare un certificato di tracciabilità e che molle, dischi e sedi dovrebbero essere sostituiti con parti che possano essere identificate rispetto alle specifiche originali. Una molla acquistata da una fonte sconosciuta e installata perché si adatta al cofano è una variazione di pressione impostata che nessuno ha registrato. Durante la prossima ispezione legale, questa lacuna è ciò che gli ispettori trovano per prima.
I produttori che costruiscono caldaie, recipienti a pressione e apparecchiature per il recupero del calore secondo gli standard ASME e relativi ai recipienti a pressione domestici operano nell'ambito di questa disciplina di documentazione come una questione di routine, e il procedure di controllo della qualità delle apparecchiature a pressione sono generalmente visibili dalla precisione con cui i dati di pressione impostata, assetto e capacità vengono trasmessi con l'attrezzatura. Quando un team di progetto seleziona un produttore o fornitore di caldaie, la disponibilità a fornire il calcolo della valvola di sicurezza, le specifiche del trim e i registri di certificazione è uno degli indicatori più affidabili di come è stato costruito il resto del limite di pressione.
C'è anche una dimensione formativa che non costa quasi nulla e previene molti danni. Gli operatori devono sapere che la leva di sollevamento è un dispositivo di prova, non uno sfiato, e che una valvola che è stata sollevata manualmente in un servizio sporco potrebbe non riposizionarsi. Le squadre di manutenzione dovrebbero sapere che una valvola che ribolle è un avvertimento piuttosto che un fastidio. E tutti dovrebbero sapere che tappare, tappare o imbavagliare una valvola di sicurezza non è mai una misura temporanea accettabile, in nessun impianto, con qualsiasi pressione di produzione.
Risolvere un problema di perdita della valvola di sicurezza della caldaia è semplice una volta che la sequenza è chiara e la sequenza cambia raramente tra gli impianti. Iniziamo dai numeri, poi dalla valvola, poi dal sistema. Un impianto che segue i passaggi seguenti di solito scoprirà che la seconda perdita è molto meno probabile della prima.
La lezione più ampia è che una valvola di sicurezza è uno specchio del sistema che protegge. Una valvola che perde ripetutamente indica qualcosa sulla qualità del vapore, sulla progettazione delle tubazioni, sul controllo della pressione o sulla selezione dei materiali e queste sono tutte decisioni prese molto prima che la valvola fosse installata. Ripara la valvola e risolvi il problema di oggi. Risolvi le condizioni attorno ad esso e ne risolverai i prossimi cinque anni.
Per gli impianti che utilizzano caldaie a recupero di calore con gas di cokeria, gas di scarico di sinterizzazione, gas di conversione o altri flussi difficili, lo stesso principio si applica a livello di apparecchiatura. Una caldaia progettata in base alla composizione reale del gas, al carico reale di polvere e al profilo di carico reale, con una specifica della valvola di sicurezza derivata da quegli stessi parametri, manterrà le sue valvole più strette per molto più tempo rispetto a un'unità standard con una valvola standard imbullonata al fusto.
Ti aiuteremo a procedere verso il successo.

Zona di agglomerazione industriale ad alta tecnologia di Maqiao North, città di Jingjiang, città di Taizhou, provincia di Jiangsu

+86-18752676699 / +86-13961025664
 Previous