English
Novità
Casa / Novità / Novità del settore / Come riparare una caldaia che perde: cause, diagnosi, interventi di riparazione negli impianti
Una pozzanghera sotto il rivestimento di una caldaia industriale raramente è solo un problema idraulico. Su una caldaia per il calore di scarico dei gas di scarico di un forno da coke da 60 t/h, l'acqua che appare lungo una giuntura dell'involucro indica solitamente una di queste tre cose: una saldatura tra tubo e piastra tubiera fallita, un tubo dell'economizzatore assottigliato o una guarnizione del foro di accesso che trasuda. Questi tre difetti sembrano quasi identici dal passaggio pedonale e la loro riparazione costa quantità di denaro e tempi di inattività molto diversi.
La tentazione è sempre la stessa: stringere qualcosa, mantenere l'unità in linea e occuparsene durante la prossima interruzione programmata. Questo è esattamente il modo in cui un lavoro di quattro ore per riparare una caldaia che perde si trasforma in un progetto di sostituzione di tre settimane con annessa una penalità di produzione.
Quindi ecco prima la conclusione. Fermati, isola e localizza prima che qualcuno tocchi una chiave inglese. Nelle caldaie industriali e nelle caldaie a recupero di calore, circa due terzi delle perdite lato acqua provengono da un insieme limitato e prevedibile di luoghi e ogni luogo ha un metodo di riparazione preferito con la propria tolleranza ai ritardi. Quello che segue riguarda le cause delle perdite, come diagnosticarle in modo sicuro, come si confrontano le opzioni di riparazione in termini di tempi e costi e quali scelte di materiali e design mantengono una caldaia asciutta per il prossimo decennio.
Individua la fonte della perdita prima di aprire una singola cassetta degli attrezzi: il metodo di riparazione è determinato dal meccanismo di guasto, non dal punto in cui gocciola l'acqua.
Le perdite della caldaia non sono casuali. Si raggruppano attorno a un numero limitato di meccanismi e ogni meccanismo lascia la propria firma sul metallo. Se si riesce a dare un nome al meccanismo, si può prevedere la riparazione, i tempi di inattività e la probabilità che la perdita si ripeta nello stesso punto entro dodici mesi.
| Posizione della perdita | Molto probabilmente la causa principale | Primo controllo sul campo | Riparazione preferita |
|---|---|---|---|
| Saldatura tubo-piastra tubiera | Dilatazione termica ciclica, punta di saldatura contenuta | Test con liquidi penetranti, boroscopio dell'articolazione | Riparazione locale della saldatura e riduzione dello stress |
| Parete del tubo economizzatore o preriscaldatore dell'aria | Corrosione al punto di rugiada acido, basso pH dell'acqua di alimentazione | Rilievo ultrasonoro dello spessore delle pareti | Tubo di sezione con design resistente alla corrosione |
| Superficie del tubo lato fuoco vicino al soffiatore di fuliggine | Erosione di cenere, taglio a vapore | Ispezione visiva durante l'interruzione | Riparazione del manicotto o sostituzione del singolo tubo |
| Guarnizioni per passi d'uomo e passi d'uomo | Guarnizione invecchiata, coppia di bulloni irregolare, sede distorta | Ricarica a bassa pressione e osservazione congiunta | Nuova guarnizione con sequenza di coppia documentata |
| Collegamenti flangiati e bullonati | Rilassamento del bullone durante il ciclo termico | Imaging termico mentre l'unità è calda | Serrare nuovamente secondo le specifiche e aggiungere rondelle elastiche |
| Giunti di dilatazione e involucro | Movimento differenziale oltre la corsa del soffietto | Misurazione visiva della corsa e del gap | Riprogettare l'elemento di espansione |
| Collettori e tubazioni di scarico | Creep, erosione-corrosione da vapore umido | Prova di durezza, mappatura dello spessore ad ultrasuoni | Sostituzione di collettori o segmenti di tubi |
Due modi rapidi per restringere l'elenco. Innanzitutto, chiedi quando appare la perdita. Una perdita che si manifesta solo all'avviamento a freddo è un problema articolare legato alla contrazione; una perdita che cresce con il carico è solitamente causata da corrosione o erosione determinata dal flusso e dalla temperatura. In secondo luogo, chiedi da dove esce l'acqua rispetto al percorso del gas. I guasti sul lato acqua bagnano l'involucro esterno e l'isolamento, mentre i guasti sui tubi sul lato fuoco spesso si manifestano come vapore bianco nella canna fumaria o come un aumento della temperatura del camino prima che l'acqua sia visibile.
La maggior parte delle perdite delle caldaie sono sintomi di una discrepanza tra le condizioni operative reali e la progettazione del materiale, dell'espansione o del trattamento dell'acqua, non la prova che qualcuno ha saldato male dieci anni fa.
La riparazione di una caldaia che perde inizia molto prima dell'arrivo della saldatrice. La sequenza seguente è quella che consigliamo alle squadre di manutenzione dell'impianto ed è progettata per proteggere sia l'equipaggio che le prove che indicano cosa effettivamente ha fallito.
Una nota sui test idrostatici: qualsiasi test superiore alla pressione di progetto deve seguire il codice applicabile e la documentazione certificata della caldaia e, su una caldaia a recupero di calore con condutture lato gas collegate, il percorso del gas deve essere isolato positivamente e spurgato prima dell'introduzione dell'acqua. Tagliare quell'angolo è il modo più veloce per trasformare un'attività di manutenzione in un incidente.
La sequenza diagnostica non è un lavoro cartaceo: i dati operativi e la mappa dello spessore raccolti nei passaggi tre e sei decidono se la riparazione dura un anno o quindici.
Quando i record di manutenzione vengono ordinati per posizione anziché per data, viene visualizzato quasi immediatamente uno schema. Le caldaie sono gruppi progettati con un numero finito di punti deboli e tali punti deboli si comportano in modo coerente in settori molto diversi. Una batteria di un forno da coke, una macchina di sinterizzazione e una caldaia di una centrale elettrica utilizzano una chimica dei gas di scarico diversa e profili di carico diversi, ma la distribuzione delle perdite è notevolmente simile. Conoscere la distribuzione prevista cambia il modo in cui si immagazzinano i ricambi, come si scrive il percorso di ispezione e come si informano gli addetti alla manutenzione prima di un'interruzione. Il grafico seguente mostra una distribuzione rappresentativa delle posizioni delle perdite segnalate dalle ispezioni delle caldaie industriali e delle caldaie a recupero di calore; i singoli impianti differiranno in termini di carburante, trattamento dell'acqua e ciclo di lavoro.
Posizioni delle perdite segnalate durante le ispezioni delle caldaie industriali (distribuzione illustrativa, percentuale di tutte le perdite registrate)
La prima cosa che dice il grafico è che circa un terzo di tutte le perdite si verificano nella giunzione tra tubo e piastra tubiera, che è l’unico punto in una caldaia in cui tre materiali diversi con tre diversi tassi di espansione sono saldati in un’unica connessione vincolata. Tale concentrazione non è un difetto di fabbricazione; è la conseguenza naturale dell'applicazione di un carico termico ciclico su un giunto rigido.
Il secondo gruppo, al 26%, comprende i tubi dell'economizzatore e del preriscaldatore dell'aria. Questi componenti si trovano all'estremità fredda del percorso del gas, dove la temperatura della superficie metallica scende al di sotto del punto di rugiada acido, quindi una caldaia che brucia combustibile contenente zolfo e funziona a una bassa temperatura del gas in uscita perderà sempre prima il suo economizzatore. Se il vostro impianto ha sostituito i tubi dell’economizzatore due volte in cinque anni, il problema è il margine della temperatura superficiale, non il fornitore dei tubi.
Il terzo gruppo, guarnizioni, maniglie e flange al 17%, è il più frustrante perché quasi del tutto evitabile. Queste perdite derivano da elastomero invecchiato, coppia di bulloni irregolare, sedi distorte e giunti serrati nuovamente al tatto piuttosto che secondo le specifiche. Sono economici da risolvere individualmente e costosi nel complesso, perché ognuno costa un isolamento, un raffreddamento e un riavvio.
L'erosione lato fuoco in prossimità dei soffiatori di fuliggine rappresenta il 12%. Lo schema qui è altamente localizzato: l'erosione segue il percorso del getto di vapore, quindi i tubi danneggiati sono solitamente sempre le stesse tre o quattro file. La rotazione delle posizioni dei soffiatori di fuliggine o la regolazione della sequenza di soffiaggio tra un'interruzione e l'altra in genere riducono sostanzialmente questo numero.
I giunti di dilatazione e l'involucro rappresentano il 7%, mentre i collettori e le tubazioni di scarico rappresentano il 4%. Questi sono i guasti a bassa frequenza e ad alte conseguenze. Un giunto di dilatazione che perde danneggia l'isolamento e l'involucro ma raramente minaccia il confine di pressione, mentre la fessurazione da scorrimento in un collettore può essere un evento di interruzione forzata con un lungo tempo di consegna per una forgiatura sostitutiva.
Letta insieme, la distribuzione supporta una semplice strategia di manutenzione. Dedica la maggior parte del budget per l'ispezione ai giunti tra tubi e piastre tubiere, ai banchi dell'economizzatore e ai giunti imbullonati, perché queste tre aree comportano il settantasette per cento del rischio. Utilizzare lo sforzo rimanente per la mappatura dello spessore su collettori e tubazioni, dove i guasti sono rari ma gravi.
Spiega anche perché i consigli generici sulla riparazione delle caldaie che perdono così spesso deludono. Un impianto che impiega il suo fermo macchina per riparare l'involucro mentre la temperatura di ingresso dell'economizzatore rimane al di sotto del punto di rugiada, tornerà a funzionare entro diciotto mesi. La distribuzione ti dice dove guardare prima, e i dati operativi ti dicono perché la perdita ha scelto quel punto.
Tre aree (giunti tra tubo e piastra tubiera, banchi di tubi dell'estremità fredda e connessioni bullonate) comportano più di tre quarti di tutti i rischi di perdite della caldaia, quindi meritano la maggior parte del budget per ogni ispezione.
Una volta noto il meccanismo, le opzioni di riparazione si restringono rapidamente. Il confronto seguente è scritto dal punto di vista di un impianto operativo che deve scegliere tra una riparazione in due giorni e una sostituzione in sei settimane e presuppone che vengano seguiti il codice della caldaia e la documentazione del produttore.
| Metodo | Più adatto a | Tempi di inattività tipici | Costo relativo | Durata di servizio realistica |
|---|---|---|---|---|
| Riparazione di saldature locali | Crepa isolata sulla punta della saldatura, piccola cavità su una parte spessa in pressione | da 1 a 3 giorni | Basso | Da 3 a 10 anni se la causa viene corretta |
| Tamponamento del tubo | Singoli tubi guasti, fino a circa il dieci per cento di un banco | 1 o 2 giorni | Basso | Indefinito, ma la capacità e il bilancio del flusso sono ridotti |
| Manica | Danni dovuti a erosione o corrosione su un tubo corto | da 2 a 4 giorni | Basso to medium | da 2 a 6 anni |
| Sezione retube | Numerosi fallimenti concentrati in una banca | da 1 a 3 settimane | Medio | Da 8 a 15 anni |
| Sostituzione completa del fascio tubiero | Perdita diffusa del muro o cambio di servizio | Da 3 a 6 settimane | Medio to high | 15 anni o più |
| Sostituzione completa dell'unità | Danni al guscio, al tamburo o alla testata; il dovere non corrisponde più al design | Da 2 a 6 mesi inclusa la fabbricazione | Alto | 20 anni o più |
Dietro quel tavolo si nascondono tre regole pratiche. Innanzitutto, il tamponamento è una misura di stabilizzazione, non una soluzione. Ogni tubo ostruito riduce l'area di trasferimento del calore e aumenta la temperatura di uscita dei gas di scarico, che a sua volta spinge i tubi rimanenti più vicini al punto di rugiada. Collega più del dieci per cento circa di una banca e avrai effettivamente riprogettato la caldaia senza fare l'ingegneria.
In secondo luogo, le riparazioni di saldatura durano solo quando viene risolto il problema che ha causato la rottura originale. In una giunzione tubo-piastra tubiera, ciò significa controllare il margine di dilatazione, la distanza tra tubo e foro e il trattamento termico dopo la saldatura. Una riparazione che ignora questi tre elementi si romperà sullo stesso dito, di solito entro un anno.
In terzo luogo, l’economia della riparazione dovrebbe essere giudicata in base al calore fornito, non alla fattura della riparazione. Un economizzatore che perde e che viene tappato invece che ritubato aumenta la temperatura di uscita dei gas di scarico, il che aumenta il consumo di carburante per ogni ora di funzionamento della caldaia. Su un'unità che funziona in modo continuo, tale penalità può superare il costo di un corretto retubo entro due o tre stagioni operative.
Il collegamento e la saldatura fanno guadagnare tempo; solo una riparazione che rimuove la causa meccanica o chimica della perdita acquista affidabilità.
Quando la riparazione non ha più senso, la decisione di sostituzione dipende dalla posizione della caldaia nel processo. Le caldaie a recupero di calore non sono prodotti intercambiabili; ogni configurazione è abbinata a una fonte di gas, un carico di polvere e un profilo di temperatura. La striscia seguente elenca le configurazioni più spesso specificate negli impianti chimici del carbone, metallurgici, energetici e di ammoniaca.
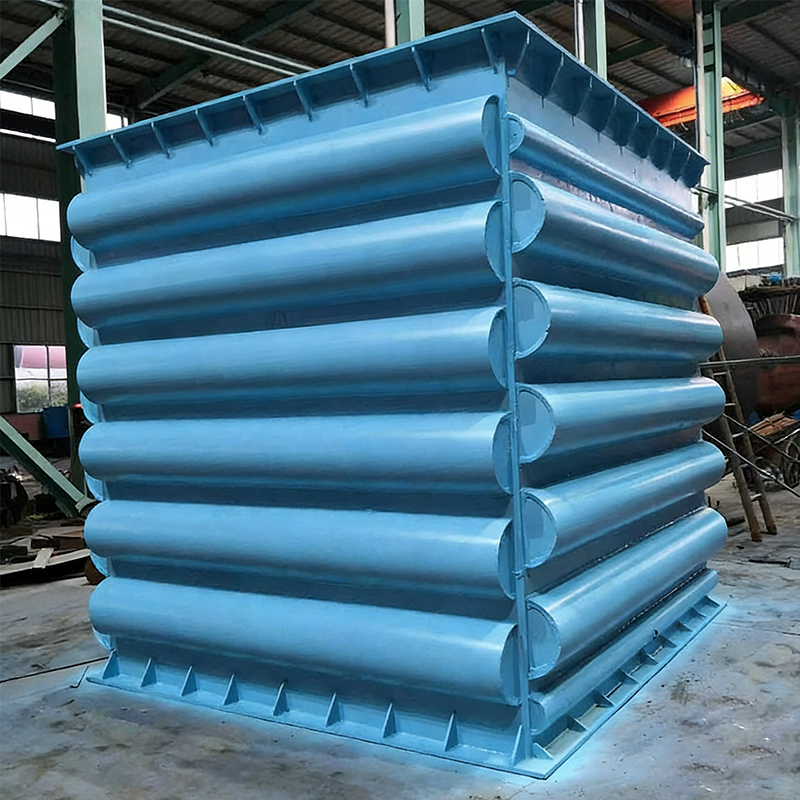 Caldaia per recupero di calore a gas di scarico del forno a coke La caldaia a calore di recupero dei gas di scarico del forno a coke è un dispositivo ad alta efficienza e risparmio energetico sviluppato appositamente per l'industria della cokeria. Si propone di recuperare e valorizzare... Visualizza il prodotto →
Per ciascuna di queste posizioni, porre le stesse quattro domande prima di richiedere preventivi. Qual è il flusso di gas di progetto e l'intervallo di temperatura all'ingresso, comprese le condizioni alterate? Qual è il carico di polvere e la distribuzione delle dimensioni delle particelle all'ingresso? Qual è il contenuto di zolfo e umidità, e quindi il punto di rugiada acido che fissa la temperatura minima del metallo? E a quale livello di turndown opera effettivamente l'impianto, distinto dalla gamma di targa?
La selezione del fornitore è importante quanto la configurazione. Una caldaia a recupero di calore è un recipiente a pressione con una superficie di trasferimento del calore lato gas, pertanto il produttore necessita sia di una qualifica della caldaia e del recipiente a pressione sia di esperienza pratica con l'ambiente specifico di polvere e corrosione. Un fornitore che ha costruito solo scambiatori di calore a gas pulito in genere sottodimensionerà la spaziatura dei tubi e l'espulsione della fuliggine e la prima perdita si verificherà nel secondo anno operativo.
Prima di confrontare i prezzi, abbinare la configurazione della caldaia alla posizione del processo, al carico di polvere e al punto di rugiada acido: gli errori di configurazione non possono essere corretti con uno sconto.
La maggior parte della prevenzione delle perdite in una caldaia industriale avviene in fase di progettazione, non in officina di manutenzione. Tre decisioni di progettazione svolgono la maggior parte del lavoro: mantenere la temperatura del metallo al di sopra del punto di rugiada acido, scegliere un design del giunto che tolleri l'espansione differenziale e limitare la velocità del gas nelle prime file di tubi.
La corrosione del punto di rugiada è il meccanismo dominante negli economizzatori e nei preriscaldatori d'aria. La risposta ingegneristica è un margine documentato tra la temperatura minima del metallo e il punto di rugiada acido calcolato, mantenuto nell'intero intervallo operativo, comprese le condizioni di basso carico. Una caldaia che mantiene questo margine a pieno carico ma scende al di sotto di esso al quaranta per cento del carico si guasterà comunque, solo più lentamente.
Laddove i giunti saldati convenzionali dell'economizzatore lottano con le alte temperature, l'elevata polvere e la condensa corrosiva, le costruzioni brasate offrono una serie diversa di compromessi. Un economizzatore brasato a base di nichel utilizza una connessione tubo-collettore completamente brasata, che elimina il lungo puntale di saldatura che agisce come promotore di cricche sui giunti caricati ciclicamente e fornisce un contatto più uniforme tra tubo e aletta. Il metallo d'apporto è selezionato per la resistenza alla corrosione piuttosto che per la facilità di saldatura, e la superficie risultante resiste alla condensa acida che attacca l'estremità fredda del percorso dei fumi.
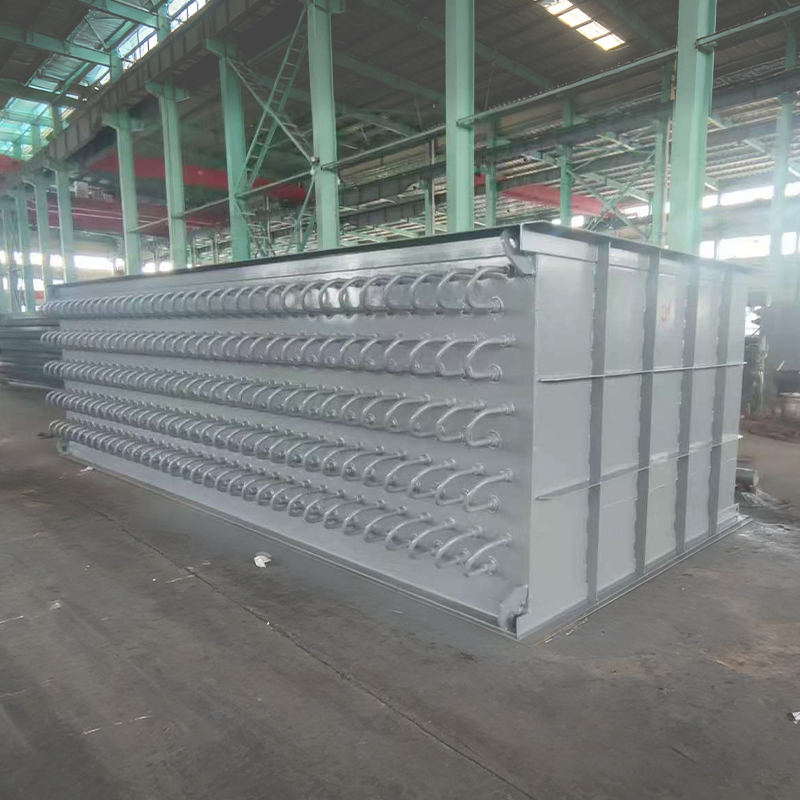 Economizzatore brasato a base di nichel Economizzatore brasato a base di nichels are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Visualizza il prodotto →
Laddove l'esigenza è semplicemente quella di riscaldare l'aria di combustione con il calore residuo dei fumi, un preriscaldatore d'aria è la scelta più economica, a condizione che venga mantenuto il margine di temperatura della parte fredda e che i passaggi lato gas possano essere puliti senza smontare l'intero gruppo. La scelta tra i due dovrebbe avvenire in base all'analisi dei fumi e non all'ordine nel catalogo delle apparecchiature.
L’erosione varia all’incirca con il cubo della velocità del gas, quindi le prime file di una caldaia polverosa dovrebbero essere progettate per una velocità inferiore rispetto al resto del fascio. Anche il posizionamento del soffiatore di fuliggine è importante: un soffiatore che dirige il vapore sulla stessa fila di tubi dalla stessa angolazione per anni eroderà una linea prevedibile di tubi e ruotare la sequenza tra le interruzioni è un modo economico per distribuire l'usura.
Dal lato dell'acqua, i dettagli di progettazione che prevengono le perdite sono meno affascinanti ma ugualmente decisivi: corretti interni del tamburo per evitare il trascinamento del vapore, un'adeguata capacità di scarico per controllare i solidi disciolti e un disaeratore che rimuove realmente l'ossigeno anziché quello semplicemente presente sul diagramma di flusso. I problemi chimici dell'acqua si manifestano sulla superficie del tubo mesi dopo, e a quel punto il danno è già localizzato.
Un margine documentato di temperatura dell'estremità fredda e un design del giunto che tollera l'espansione differenziale prevengono più perdite di quante qualsiasi regime di manutenzione possa riparare.
La decisione dovrebbe essere presa in base a quattro numeri: lo spessore della parete misurato rispetto al minimo richiesto, il numero di perdite nel periodo di funzionamento attuale rispetto a quello precedente, la vita residua prevista delle parti in pressione e il valore di un giorno di produzione persa. Quando questi numeri puntano in direzioni diverse, utilizza i criteri seguenti.
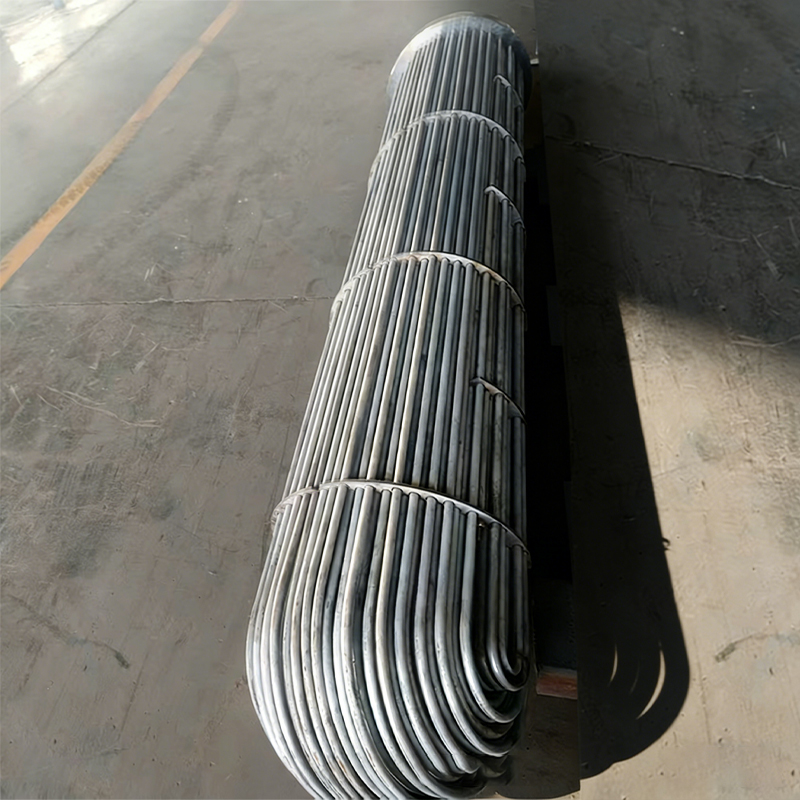 Scambiatore di calore a fascio tubiero Lo scambiatore di calore a fascio tubiero è uno scambiatore di calore industriale tipico e universale. La sua struttura centrale è costituita da un grande guscio (lato guscio) che ospita il tubo ... Visualizza il prodotto →
| Riparare sul posto quando | Pianificare la sostituzione quando |
|---|---|
|
|
Vale la pena fare correttamente il calcolo del rimborso. Un economizzatore che perde e costringe l’impianto a bypassare parte della superficie di scambio termico aumenta la temperatura di uscita dei gas di combustione e ogni grado di recupero perduto si traduce in combustibile aggiuntivo all’ora. Moltiplicate la penalità oraria per le ore di funzionamento annuali, aggiungete il costo delle interruzioni non pianificate causate dall'unità attuale e confrontate il totale con il prezzo consegnato di una banca sostitutiva, inclusa l'installazione.
Su molte unità a servizio continuo il calcolo si risolve a favore della sostituzione entro due o tre anni, e questo prima di tenere conto del rischio di un'interruzione forzata durante un periodo di punta della produzione. Sulle unità che funzionano poche settimane all’anno, al contrario, una riparazione sul posto con una corretta chimica dell’acqua può rimanere la scelta razionale per un decennio.
Merita di essere menzionata un’altra variabile: il costo di una riparazione di scarsa qualità. Una saldatura che supera un test idrostatico ma lascia una concentrazione di stress sulla punta fallirà nuovamente, e il secondo guasto solitamente costa più del primo perché arriva senza preavviso e spesso durante una campagna di produzione.
Sostituire quando la frequenza delle perdite aumenta su più banchi e lo spessore della parete è al minimo previsto dalla normativa; riparare solo quando il meccanismo è noto e la vita rimanente copre il successivo ciclo di interruzione.
Una caldaia riparata rimane riparata solo se i tre fattori che determinano la formazione di perdite vengono mantenuti all'interno del loro involucro di progettazione. La chimica dell'acqua controlla il tasso di perdita delle pareti dall'interno, il ciclo di carico controlla l'accumulo di danni da fatica sui giunti e gli intervalli di ispezione decidono se la perdita successiva verrà rilevata da un tecnico o da un operatore di turno nel cuore della notte.
| Interval | Attività | Registra | Meccanismo di perdita risolto |
|---|---|---|---|
| Ogni turno | Controllare la stabilità del livello del fusto, il funzionamento dello spurgo e eventuali infiltrazioni visibili | Registrare letture e osservazioni | Escursioni operative, pianto della guarnizione |
| Ogni giorno | Test del pH dell'acqua di alimentazione, della conducibilità e dell'ossigeno disciolto | Grafico di tendenza, non solo un valore | Vaiolatura lato acqua e corrosione da sottodepositi |
| Settimanale | Controllo temperatura uscita fumi e opacità camino | Temperatura rispetto alla linea di base del carico | Perdita precoce del tubo, incrostazione e bypass |
| Mensile | Termografia di involucri, flange e portelli di pozzetti a caldo | Immagini archiviate rispetto ai mesi precedenti | Perdite nei giunti e nelle guarnizioni prima del guasto |
| Interruzione annuale | Mappatura ultrasonica dello spessore di economizzatore e banchi di preriscaldamento dell'aria | Letture mappate su griglia | Assottigliamento delle pareti dovuto a corrosione ed erosione |
| Interruzione annuale | Test con liquidi penetranti o particelle magnetiche delle saldature tra tubo e piastra tubiera | Registrazioni congiunte | Fessure per fatica sui giunti vincolati |
| Ogni 3-5 anni | Ispezione completa delle parti sotto pressione, test della durezza della testata, misurazione della corsa del giunto di dilatazione | Rapporto di ispezione certificato | Creep, oltrecorsa di espansione, danni alla carcassa |
Due abitudini rendono efficaci questi intervalli. Il primo consiste nel confrontare le letture con una linea di base corretta in base al carico anziché con un valore di allarme fisso, poiché la maggior parte delle perdite si annunciano come un piccolo cambiamento di tendenza molto prima di superare una soglia. Il secondo è scrivere la correzione chimica dell'acqua nello stesso ordine di lavoro della riparazione meccanica, in modo che la correzione e la causa vengano chiuse insieme.
Il ciclo del carico merita un'attenzione specifica. Ogni avvio e arresto applica un ciclo termico completo ai giunti tubo-piastra tubiera, ai collettori e agli elementi di espansione, e i danni da fatica si accumulano indipendentemente dalla cura con cui è stata eseguita la riparazione. Ridurre il numero di cicli non necessari e mantenere i tassi di rampa all'interno della curva del produttore non costa nulla e prolunga direttamente l'intervallo tra le perdite.
Tendenza settimanale della chimica e della temperatura del gas in uscita: una caldaia che perde si presenta quasi sempre come un cambiamento di tendenza settimane prima che si manifesti come acqua sul pavimento.
Una volta che la decisione passa dalla riparazione alla sostituzione, la questione dell'approvvigionamento diventa pratica: chi può fornire una parte in pressione che si adatti ai condotti esistenti, soddisfi i requisiti applicabili della caldaia e dei recipienti a pressione e arrivi entro la finestra di interruzione? La risposta è solitamente un produttore di apparecchiature originali piuttosto che un'officina di fabbricazione generale, per tre motivi.
Il primo è la qualificazione. Un banco di caldaie a calore di scarto è un componente di limite di pressione e il produttore necessita delle approvazioni di progettazione e fabbricazione applicabili alla propria giurisdizione. In Cina ciò significa una licenza di produzione di recipienti a pressione di classe tre per lavori domestici e stampaggio ASME per apparecchiature esportate o progetti finanziati a livello internazionale. Un produttore generale di acciaio non può legittimamente fornire quella parte, per quanto competitiva possa sembrare la quotazione.
Il secondo è la conoscenza del processo. Le superfici di trasferimento del calore lato gas falliscono in modi specifici in settori specifici, e un produttore che ha fornito forni da coke, applicazioni di sinterizzazione e soffiaggio di ossigeno conoscerà già i modelli di erosione e incrostazione. Questa esperienza si riflette nella spaziatura dei tubi, nel posizionamento del soffiatore di fuliggine, nella corsa del giunto di dilatazione e nel margine della temperatura dell'estremità fredda, tutti aspetti invisibili nel disegno generale ma decisivi nel servizio.
Il terzo è l'ambito di consegna. Una riparazione o sostituzione di una perdita di solito richiede più di un pacchetto: sono necessarie modifiche ai condotti, supporti strutturali, isolamento, dettagli refrattari, prese della strumentazione e supporto per la messa in servizio. Lavorare con un unico fornitore che progetta, produce, installa e mette in servizio elimina il rischio di interfaccia tra tre o quattro appaltatori separati.
Quando si valutano i potenziali fornitori, chiedere prove anziché affermazioni: qualifiche scritte di recipienti a pressione e caldaie, attrezzature di produzione interne che determinano la qualità del giunto ottenibile e un elenco di referenze di impianti che utilizzano condizioni di gas comparabili. Un produttore dotato di un proprio forno di brasatura, capacità di avvolgimento delle alette e linea di produzione di tubi di calore ha il controllo diretto sui giunti che causano la maggior parte delle perdite dell'estremità fredda, il che rappresenta una differenza significativa rispetto a un fornitore che subappalta tali operazioni.
Per gli stabilimenti che operano a livello internazionale, il dialogo sull'approvvigionamento dovrebbe anche confermare la pratica della documentazione: certificati dei materiali, specifiche delle procedure di saldatura e registri di qualificazione, rapporti di test non distruttivi, certificati di test idrostatici e disegni as-built. Questi documenti sono ciò che un ispettore richiederà e la loro assenza può ritardare la messa in servizio molto tempo dopo l'arrivo dell'attrezzatura sul posto.
Infine, il prezzo dovrebbe essere valutato sulla base del costo totale che include le prestazioni di recupero del calore fornite, l'intervallo previsto tra gli interventi di manutenzione e il tempo di risposta del fornitore per i ricambi. Un pacchetto più economico che ostruisce l'estremità fredda con prodotti anticorrosivi entro diciotto mesi non è affatto più economico.
Acquistare i componenti in pressione da un produttore qualificato di caldaie e recipienti a pressione con produzione congiunta interna: la documentazione e la qualità dei giunti non possono essere verificate nel lavoro di un subappaltatore dopo la consegna.
In centinaia di lavori di ispezione e riparazione si ripetono gli stessi cinque errori. Ognuno di essi è poco costoso da evitare e costoso da ripetere.
Ognuno di questi errori ha dietro di sé una logica a breve termine: pressione sul tempo, pressione sul budget, una finestra di interruzione che sta già scivolando. Il problema è che il costo dell’errore si ripercuote sul budget di manutenzione successivo, spesso durante una campagna di produzione quando l’impianto meno può permettersi un arresto imprevisto.
Una semplice disciplina risolve la maggior parte di questi problemi: prima di chiudere qualsiasi riparazione, registrare il meccanismo, il metodo di riparazione, la misurazione che l'ha giustificata e il cambiamento operativo che ne impedirà il ripetersi. Dieci minuti di documentazione al termine di una riparazione rappresentano l'investimento in affidabilità più economico a disposizione di un impianto.
Ogni riparazione di una perdita dovrebbe concludersi con un meccanismo registrato e una corrispondente modifica operativa, altrimenti la stessa perdita viene semplicemente programmata per una data successiva.
Due pagine che vale la pena tenere aperte mentre si prepara una decisione sulla riparazione o sulla sostituzione:
Entrambe le pagine presuppongono lo stesso punto di partenza di questo articolo: comprendere il meccanismo, quindi scegliere l'attrezzatura.
Le buone decisioni in materia di approvvigionamento iniziano con un chiaro meccanismo di fallimento: portare l'analisi del gas, la mappa dello spessore e la cronologia delle perdite nella prima conversazione con il fornitore.
Riparare una caldaia che perde è una sequenza decisionale, non un singolo compito. Identificare la posizione, confermare il meccanismo, scegliere una riparazione che rimuova la causa e registrare il cambiamento operativo che ne impedisce il ritorno. Quando i dati sullo spessore e la frequenza delle perdite indicano che l'unità è terminata, considerare la sostituzione come un progetto tecnico con una posizione del processo, un carico di polvere e un punto di rugiada acido annesso e specificare l'apparecchiatura rispetto a tali numeri anziché rispetto a una pagina di catalogo.
Gli impianti che seguono questa sequenza in genere registrano meno perdite, interruzioni più brevi e un intervallo più lungo tra gli interventi principali. Gli impianti che inseguono l'acqua invece del meccanismo vedono nuovamente la stessa perdita, di solito subito dopo il successivo riavvio, e di solito nel momento meno conveniente dell'anno di produzione. La differenza tra i due non è il budget; è l'ordine in cui vengono poste le domande.
Chiedi informazioni sul meccanismo prima del metodo e sul design prima del prezzo: quell'ordine da solo previene la maggior parte delle perdite ripetute della caldaia.
Ti aiuteremo a procedere verso il successo.

Zona di agglomerazione industriale ad alta tecnologia di Maqiao North, città di Jingjiang, città di Taizhou, provincia di Jiangsu

+86-18752676699 / +86-13961025664