English
Novità
Casa / Novità / Novità del settore / Come garantire la sicurezza quando si utilizzano serbatoi di stoccaggio industriali?
Garantire la sicurezza durante l'utilizzo serbatoi di stoccaggio industriali - compresi serbatoi di stoccaggio di sostanze chimiche, recipienti a pressione e sistemi di caldaie a recupero di caloe - richiede un approccio sistematico in tre ambiti: coretta progettazione e specifiche dei materiali, installazione e messa in servizio rigorose e ispezione operativa disciplinata per tutta la durata di servizio. La causa più prevenibile degli incidenti relativi ai serbatoi industriali e ai recipienti a pressione è la deviazione dalle specifiche di progettazione, sia attraverso la selezione errata dei materiali, lo spessore delle pareti inadeguato per la pressione operativa, le valvole di sicurezza bypassate o la manutenzione differita sui programmi di monitoraggio della corrosione.
Questo articolo fornisce un quadro completo per recipiente a pressione e serbatoio di stoccaggio industriale sicurezza: dagli steard di progettazione e qualità dei materiali fino ai programmi di ispezione, all'integrazione del recupero di calore e al monitoraggio operativo. Si basa sui requisiti tecnici applicabili alle industrie chimiche del carbone, metallurgia, produzione di energia e ammoniaca sintetica dove apparecchiature per il recupero del calore residuo dei fumi , caldaie a recupero di calore e le apparecchiature per processi chimici ad alta pressione operano nelle condizioni termiche, di pressione e di esposizione chimica più impegnative presenti nell'industria.
Nessun programma di sicurezza per un serbatoio di stoccaggio industriale or recipiente a pressione è credibile senza verificare la conformità allo standard di progettazione applicabile. I principali standard che regolano la progettazione dei recipienti a pressione e dei serbatoi di stoccaggio includono ASME Sezione VIII (USA), EN13445 (Europa), GB 150 (Cina) e PED 2014/68/UE (accesso al mercato europeo). Ciascuno standard definisce i calcoli dello spessore minimo delle pareti, i requisiti di qualificazione dei materiali, l'ambito degli esami non distruttivi (NDE), i multipli della pressione di prova idrostatica e la documentazione richiesta prima che una nave venga messa in servizio.
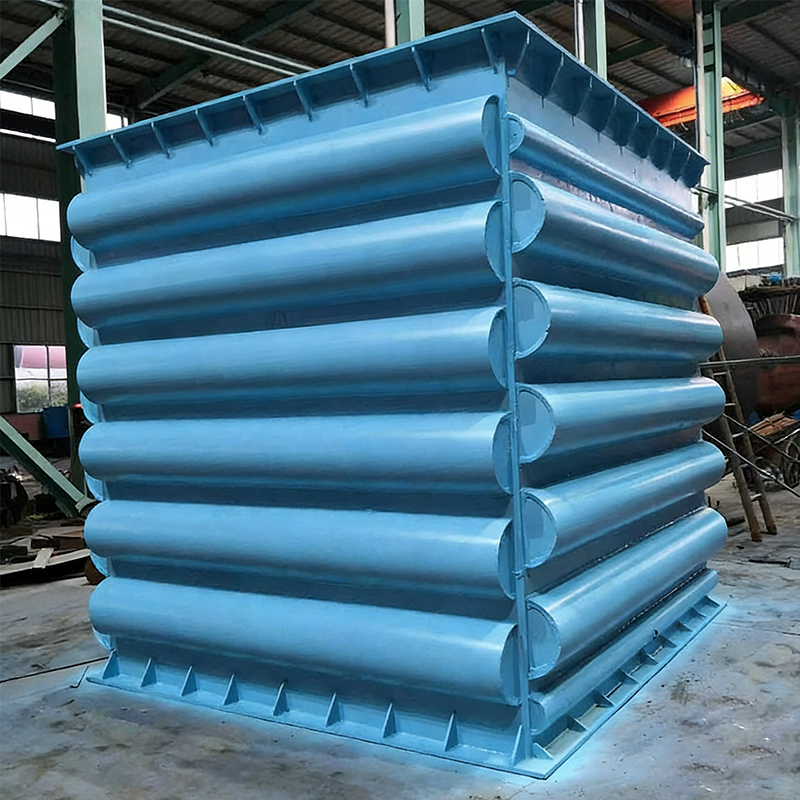
Per serbatoio di stoccaggio chimico Nelle applicazioni che trattano mezzi corrosivi, la scelta del materiale deve tenere conto dello specifico meccanismo di corrosione (corrosione generale, vaiolatura, tensocorrosione o infragilimento da idrogeno) associato alla sostanza chimica immagazzinata. A produttore di reattori chimici in acciaio inossidabile oppure il costruttore della nave che lavora secondo le specifiche GB 150 o ASME VIII calcolerà lo spessore minimo richiesto per ogni corso del guscio e testata, aggiungendo una tolleranza di corrosione che tiene conto del tasso di corrosione previsto per tutta la vita di progetto della nave (tipicamente 20-30 anni).
La pressione di esercizio massima consentita (MAWP) è il parametro di sicurezza centrale per qualsiasi recipiente a pressione manufacturer . Il MAWP viene stabilito in fase di progettazione e non deve mai essere superato in servizio. Le valvole di sicurezza (SRV) sono dimensionate e impostate per aprirsi prima che la pressione del serbatoio raggiunga la MAWP, fornendo protezione automatica dalla sovrapressione. Per caldaie a recupero di calore e caldaia a recupero di calore sistemi che operano simultaneamente a temperatura e pressione elevate, l'interazione tra pressione e stress termico deve essere catturata nella progettazione attraverso l'analisi degli elementi finiti (FEA) delle giunzioni degli ugelli, delle transizioni guscio-testa e delle selle di supporto.
Il grafico a barre orizzontali assegna un punteggio ai cinque principali standard di progettazione di recipienti a pressione e serbatoi di stoccaggio in base alla completezza della progettazione di sicurezza, coprendo la metodologia relativa allo spessore delle pareti, la qualificazione dei materiali, i requisiti NDE, la protezione da sovrapressione e il rigore della documentazione. ASME Sezione VIII ottiene il punteggio più alto pari a 9,6, riflettendo il suo status riconosciuto a livello globale, l'ampio database di materiali e il requisito obbligatorio di ispezione di terze parti (ispettore autorizzato) in tutte le fasi critiche di fabbricazione. La norma EN 13445 segue a 9.2 come equivalente europeo con requisiti di materiali e test altrettanto rigorosi, integrati dal processo di marcatura CE ai sensi della PED 2014/68/UE (punteggio 9.0) che aggiunge la verifica normativa dell'accesso al mercato ai requisiti di progettazione tecnica. GB 150 ottiene un punteggio di 8,8, riflettendo uno standard nazionale ben strutturato che si è evoluto per incorporare le migliori pratiche internazionali ed è obbligatorio per i recipienti a pressione fabbricati e utilizzati in Cina. L'API 650 a 8.4 si rivolge specificamente ai serbatoi di stoccaggio atmosferici e a bassa pressione: un ambito più ristretto rispetto agli standard dei recipienti a pressione ma altamente dettagliato all'interno di tale ambito. Strutture abitative serbatoio di stoccaggio chimicos e serbatoio di stoccaggio industriales dovrebbero verificare che ciascuna nave nel proprio inventario sia progettata e documentata secondo gli standard applicabili per le condizioni operative e il mercato di destinazione, poiché la combinazione di standard in una singola struttura può creare lacune nella frequenza delle ispezioni, nella tracciabilità della documentazione e nella conformità assicurativa.
La selezione dei materiali è la decisione ingegneristica più importante nel settore apparecchiature per processi chimici progettazione. Il materiale sbagliato in un serbatoio di stoccaggio chimico o in un reattore ad alta pressione porta a corrosione accelerata, fessurazioni per tensocorrosione, fessurazioni indotte da idrogeno o guasti meccanici, ognuno dei quali può progredire da un degrado minore a un guasto catastrofico in tempi che vanno da mesi ad anni a seconda dello specifico meccanismo di corrosione e delle condizioni operative.
Le principali famiglie di materiali utilizzati in reattore chimico industriale e storage vessel construction are carbon steel, low-alloy steel, austenitic stainless steel (304, 316, 316L, 321, 347), duplex stainless steel (2205, 2507), nickel alloys (Alloy 625, C-276, 825), and titanium. Each offers a distinct performance profile across temperature range, pressure rating, corrosion resistance, weldability, and fabrication cost:
| Material | Temperatura massima (°C) | Classe di corrosione | Applicazioni tipiche | Saldabilità |
|---|---|---|---|---|
| Acciaio al carbonio A516-70 | 450 | Generale (non corrosivo) | Caldaia a recupero di calore, corpo cilindrico, serbatoio atmosferico | Eccellente |
| Acciaio inossidabile 316L | 870 | Acido/alcali moderato | Stoccaggio chimico, reattore farmaceutico, recipiente per alimenti | Bene |
| Duplex 2205 | 300 | Elevata resistenza al cloruro/SCC | Stoccaggio offshore, acqua di mare, pasta di legno e carta | Moderato |
| Lega C-276 | 1040 | Grave: HCl, H2SO4, Cl2 umido | Reattore ad alta temperatura, depuratore dei fumi | Bene (specialist) |
| Titanio Gr.2 | 315 | Acidi ossidanti, acqua di mare | Processo chimico, scambiatore di calore marino | Moderato (inert gas) |
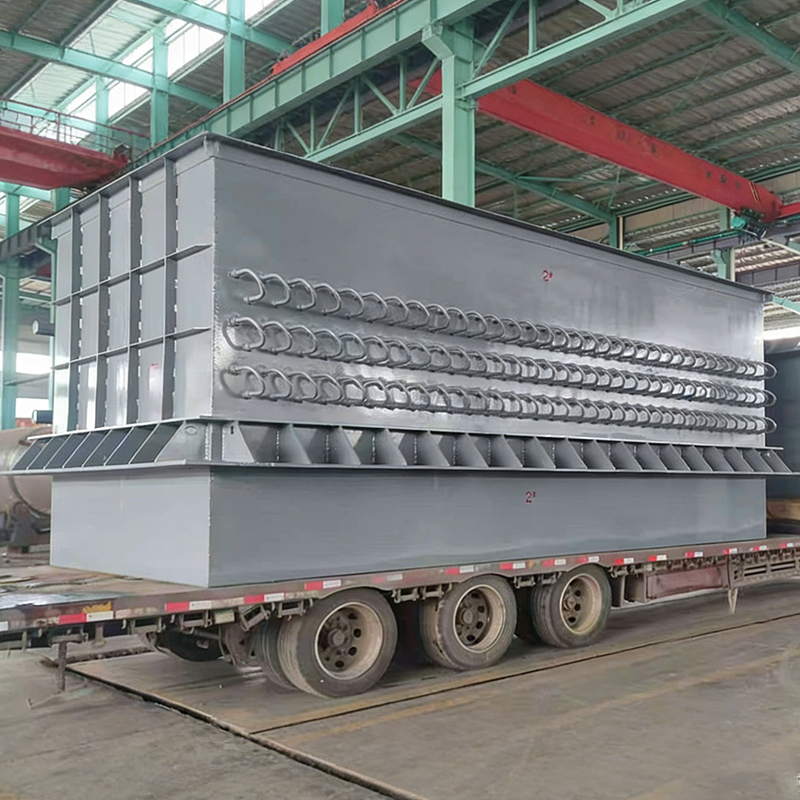
Integrando un sistema di recupero del calore di scarto industriale - se a apparecchiature per il recupero del calore dei fumi unità, a caldaia a recupero di calore o un combinato caldaia a recupero di calore sistema - introduce considerazioni di sicurezza specifiche oltre a quelle dei serbatoi di stoccaggio statici. I sistemi di recupero del calore funzionano in condizioni transitorie termiche, cicli di pressione e incrostazioni che i serbatoi statici non sperimentano e le conseguenze di un guasto sono aggravate dall'elevato contenuto energetico del vapore o del fluido caldo gestito.
A Caldaia per il calore di scarto metallurgico in un impianto di produzione dell'acciaio o di fusione di materiali non ferrosi, ad esempio, riceve gas di combustione a temperature potenzialmente superiori a 1.000°C. La superficie di trasferimento del calore di primo passaggio deve resistere a shock termici estremi durante l'avvio e lo spegnimento del forno, nonché all'erosione dovuta ai flussi di gas carichi di particolato. Il sistema di recupero del calore a risparmio energetico la progettazione deve incorporare:
Il grafico a linee mappa l'efficienza del recupero del calore di scarto (linea continua) e la perdita di calore residuo senza una caldaia per il calore di scarto (linea tratteggiata) per temperature di ingresso dei fumi da 300°C a 1.050°C. Alla temperatura di ingresso di 300°C, un design ben progettato apparecchiature per il recupero del calore residuo dei fumi Il sistema recupera circa il 48% dell’energia termica disponibile, contribuendo già in modo sostanziale al bilancio energetico dell’impianto. L'efficienza di recupero aumenta significativamente all'aumentare della temperatura in ingresso, raggiungendo il 72% a 600°C e il 91% a 1.050°C, riflettendo il maggiore differenziale di temperatura tra il flusso di gas e le condizioni di generazione del vapore a temperature di ingresso più elevate. La linea tratteggiata mostra il calore corrispondente che viene semplicemente scaricato nell'atmosfera senza a sistema di recupero del calore residuo , scendendo dal 52% a 300°C ad appena il 9% a 1.050°C poiché il WHB cattura una frazione crescente di energia disponibile. I processi metallurgici ad alta temperatura – forni elettrici ad arco, recupero di gas di conversione nella produzione dell’acciaio, fusione di metalli non ferrosi – operano nell’intervallo 800–1.050°C, dove il motivo economico e di sicurezza per l’installazione di un Caldaia per il calore di scarto metallurgico è molto avvincente. Dal punto di vista della sicurezza, il recupero dei gas di scarico ad alta temperatura in un sistema di generazione di vapore controllato riduce anche il rischio termico ai confini dell’impianto e protegge le condutture a valle e le apparecchiature di controllo dell’inquinamento dal degrado termico.
A recipiente a pressione manufacturer consegna una nave che è sicura al momento della messa in servizio. Il fatto che rimanga sicuro per tutta la sua vita operativa di 20-30 anni dipende interamente dal programma di ispezione e manutenzione in servizio gestito dal proprietario. I quadri normativi in tutte le principali giurisdizioni industriali, tra cui TSG R0004 (Cina), ASME Sezione V (USA) e PED/PSSR (Europa), impongono ispezioni periodiche in servizio da parte di organismi di ispezione qualificati, con frequenza e ambito determinati dalla categoria di pericolo dei fluidi, dalla pressione di progetto e dalla cronologia delle ispezioni precedenti.
Le principali attività di ispezione in servizio per serbatoio di stoccaggio industriales e pressure vessels include:
L'istogramma presenta la distribuzione delle cause principali degli incidenti relativi ai recipienti a pressione industriali e ai serbatoi di stoccaggio sulla base dei dati di analisi a livello di settore. La corrosione rappresenta la quota maggiore 34% , confermando che il degrado dei materiali nel corso della vita utile è la causa principale degli incidenti sulle navi e la giustificazione principale per rigorosi programmi di ispezione in servizio, compreso il monitoraggio dello spessore ad ultrasuoni e l'andamento del tasso di corrosione. Gli eventi di sovrapressione contribuiscono per il 22%, riflettendo la conseguenza di valvole di sicurezza di dimensioni inadeguate o scarsamente mantenute, linee di sfiato bloccate e procedure operative errate che consentono alla pressione di superare la MAWP. La propagazione della fatica e delle cricche al 18% comprende la fatica termica nelle apparecchiature di recupero del calore, la fatica indotta dalle vibrazioni sulle connessioni degli ugelli e la tensocorrosione in ambienti di acciaio inossidabile sensibilizzato. L'errore dell'operatore al 16% copre un'ampia gamma di incidenti, tra cui la sequenza errata delle valvole durante l'avvio e l'arresto, gli interblocchi bypassati e il mancato rispetto delle procedure stabilite per l'ingresso in spazi confinati. I difetti di fabbricazione al 10% rappresentano incidenti in cui difetti di saldatura non rilevati, ugelli sottodimensionati o sostituzioni errate di materiale in fase di produzione diventano la causa iniziale di guasti in servizio. Questa distribuzione conferma che la maggior parte degli incidenti (il 72% dei quali combinano corrosione, sovrapressione ed errore dell'operatore) sono prevenibili attraverso l'ispezione sistematica, la gestione dell'integrità delle apparecchiature e la conformità delle procedure operative piuttosto che una riprogettazione fondamentale.
Reattori chimici rappresentano la sfida di sicurezza più complessa nella progettazione di impianti di processo, combinando i rischi di pressione e temperatura dei recipienti a pressione con i rischi aggiuntivi della chimica reattiva, della reazione esotermica incontrollata, della gestione del catalizzatore e della formazione di intermedi tossici. A produttore di reattori chimici personalizzati lavorare su reattori di sintesi ad alta pressione – come quelli utilizzati nella sintesi di ammoniaca sintetica, metanolo o idrocracking – deve affrontare tutti questi rischi contemporaneamente nella progettazione.
Elementi chiave di progettazione della sicurezza specifici per reattore chimico per processo ad alta pressione le applicazioni includono:
Il grafico radar mette a confronto tre categorie di navi industriali – caldaie a calore di recupero, reattori chimici e serbatoi di stoccaggio industriali – su sei dimensioni rilevanti per la sicurezza. Il reattore chimico (poligono tratteggiato blu scuro) si estende maggiormente sugli assi della sicurezza della pressione, della complessità operativa e della frequenza di ispezione, riflettendo i severi requisiti di gestione della sicurezza dei sistemi reattivi ad alta pressione in cui devono essere mantenuti simultaneamente più strati di protezione. La caldaia per il calore di recupero (poligono solido blu scuro) è leader nel recupero di energia e corrisponde al reattore chimico in termini di controllo termico e sicurezza della pressione, confermando la doppia identità dei sistemi WHB sia come apparecchiature energetiche che come recipienti a pressione regolati che richiedono la piena conformità al codice della caldaia. Il serbatoio di stoccaggio industriale (poligono tratteggiato in azzurro) ha il profilo più compatto, adeguato alla sua categoria di rischio inferiore, ma l’asse di complessità operativa a 5,0 evidenzia che l’ingresso in spazi confinati e la gestione delle sostanze chimiche liquide impongono ancora obblighi significativi di gestione della sicurezza anche su navi nominalmente semplici. Tutte e tre le categorie ottengono un punteggio superiore a 7,0 in termini di resistenza alla corrosione, confermando che la selezione dei materiali e il monitoraggio della corrosione sono priorità universali indipendentemente dal tipo di nave. Il profilo radar è un utile strumento di visualizzazione per i responsabili della sicurezza della struttura per comunicare il relativo onere di gestione della sicurezza delle diverse categorie di apparecchiature e giustificare di conseguenza l'allocazione delle risorse di ispezione.
Jiangsu Shineng Chemical Equipment Co., Ltd. è stata fondata nel 2005 e specialises in the research, development, and manufacturing of sistemi di recupero del calore di scarico dei fumi e chemical process equipment. The company possesses comprehensive in-house capabilities spanning the full manufacturing chain — from heat pipe development and nickel-based brazing technology through to complete recipiente a pressione fabbricazione e assemblaggio finale.
I prodotti fabbricati da Shineng Chemical Equipment sono ampiamente utilizzati nei settori della chimica del carbone, della metallurgia, della produzione di energia e dell'ammoniaca sintetica, settori che operano in alcune delle condizioni di servizio termico, di pressione e chimico più impegnative riscontrabili nella pratica industriale moderna. Le attrezzature dell'azienda sono state esportate con successo nei mercati esteri, dimostrando la conformità agli standard tecnici internazionali e la capacità di soddisfare i requisiti di qualità e documentazione dell'approvvigionamento di progetti globali. Come professionista produttore di apparecchiature per il recupero del calore dei rifiuti industriali e apparecchiature per processi chimici supplier , Shineng fornisce sia prodotti di catalogo standard che apparecchiature chiavi in mano per processi chimici soluzioni su misura per i requisiti di processo specifici del progetto.
Ti aiuteremo a procedere verso il successo.

Zona di agglomerazione industriale ad alta tecnologia di Maqiao North, città di Jingjiang, città di Taizhou, provincia di Jiangsu

+86-18752676699 / +86-13961025664
 Previous